Bakit ang Paggamot sa Init ang Nagpapasya Kung ang Isang Threaded Button Bit ay Makakaligtas sa Trabaho
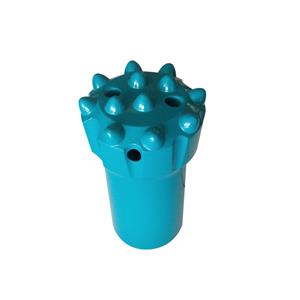
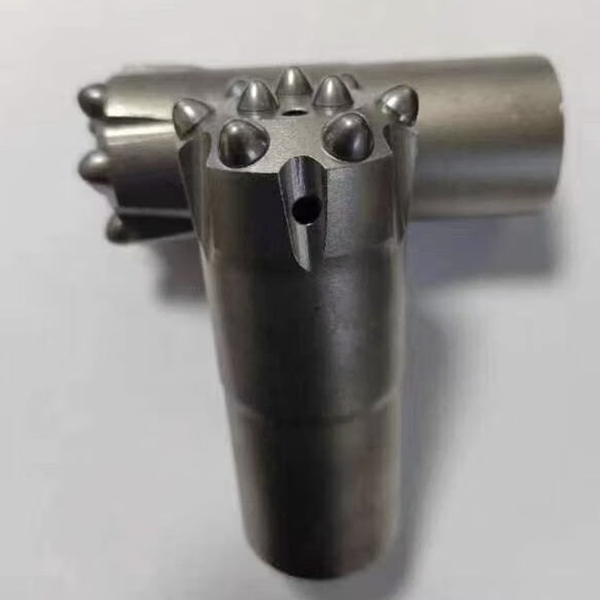
Ang isang threaded button bit ay maaaring magmukhang perpekto kapag inilabas na ito sa pabrika. Malinis ang mga sinulid. Mahigpit ang pagkakakabit ng carbide buttons. Malambot ang pagkakagawa ng katawan nito.
Pagkatapos ay napupunta ito sa ilalim ng lupa.
Pagkalipas ng ilang oras ng matinding pagbabarena, maaaring ibang-iba na ang takbo ng kwento. Ang isang piraso ay humahawak sa gauge nito, pinapanatiling ligtas ang mga butones, at bumabalik na handa para sa isa pang shift. Ang isa naman ay nagkakaroon ng pinsala sa sinulid, mga bitak sa katawan, abnormal na pagkasira, o maluwag na insert bago pa man inaasahan ng sinuman.
Ang pagkakaiba ay hindi laging nakikita mula sa labas. Kadalasan, ito ay dahil sa heat treatment.
Para sa isang threaded button bit, ang heat treatment ay hindi lamang ang huling kosmetikong hakbang. Ito ang prosesong tumutukoy kung ang bakal na katawan ay may tamang balanse ng lakas, tibay, resistensya sa pagkasira, at resistensya sa pagkapagod para sa high-impact rock drilling.
Kung mali ang balanseng iyan, maaari pa ring mabigo ang isang mahusay na disenyo ng bit sa larangan.
Ang katawan ng butones ay nabubuhay sa ilalim ng patuloy na stress
Ang pagbabarena ng bato ay isang magaspang na trabaho. Ang bawat hampas mula sa rock drill ay nagpapadala ng stress wave sa shank adapter, drill rod, mga sinulid, at katawan ng bit. Kasabay nito, umiikot ang bit, dinudurog at pinuputol ng carbide inserts ang bato, at ang flushing ay nagdadala ng mga abrasive cuttings sa mukha at mga uka.
Kailangang kayanin ng katawan ng butones na may sinulid ang lahat ng ito.
Kailangan nito ng sapat na katigasan upang mapaglabanan ang pagkasira sa paligid ng mga sinulid, mga butas na ginagamit sa pagbabarena, at mga upuan ng butones. Kailangan din nito ng sapat na tibay upang maiwasan ang malutong na pagbibitak kapag natamaan. Kung masyadong malambot, mabilis na nasisira ang piraso. Kung masyadong matigas, maaaring maging mahina ang katawan ng bakal kapag lumala ang mga kondisyon ng pagbabarena.
Kaya naman ang paggamot sa init ay dapat pamahalaan bilang isang kontroladong proseso ng pagmamanupaktura, hindi isang pangkalahatang resipe.
Mahalaga ang kemistri ng bakal. Mahalaga ang hugis at epektibong cross-section ng bit. Mahalaga rin ang atmospera ng pugon, bilis ng pag-init, oras ng pagbababad, paraan ng pagpapalamig, at siklo ng pagpapatigas. Baguhin ang isa sa mga baryabol na iyon nang hindi nauunawaan ang iba, at ang mga pangwakas na katangian ay maaaring lumayo sa hinihingi ng disenyo.
Magsimula sa bakal, hindi sa pugon
Ang proseso ng paggamot sa init ay nagsisimula bago pa man pumasok ang katawan ng bit sa pugon.
Ang mga karaniwang pagpipilian ng haluang metal-bakal para sa mga threaded button bits ay maaaring kabilang ang mga grado tulad ng 45CrNiMoV o 42CrMo, depende sa disenyo at proseso ng gumawa. Ang mga materyales na ito ay pinipili dahil maaari silang bumuo ng isang kapaki-pakinabang na kumbinasyon ng lakas at tibay pagkatapos ng kontroladong paggamot.
Ngunit ang isang sertipiko ng materyal lamang ay hindi garantiya ng isang mahusay na katawan ng bit.
Pagkatapos ng pagpapanday, ang paunang paggamot tulad ng normalizing o annealing ay makakatulong na maibsan ang panloob na stress, pinuhin ang istruktura ng butil, at makagawa ng mas pare-parehong kondisyon sa pagsisimula para sa machining at pangwakas na pagpapatigas. Ang paglaktaw sa yugtong ito, o hindi pantay na paghawak dito, ay maaaring magdulot ng problema sa kalaunan ng proseso.
Mahalaga rin ang paghahanda ng ibabaw. Ang langis, kaliskis, at kontaminasyon ay maaaring makaapekto sa pag-init at makadagdag sa decarburization ng ibabaw. Mahalaga ito dahil ang ibabaw mismo ang kadalasang nagsisimula ng pagkasira ng sinulid, abrasion ng katawan, at pinsala mula sa pagkapagod.
Ang isang bit body na may hindi pantay-pantay na patong ng ibabaw ay maaaring magmukhang katanggap-tanggap sa unang inspeksyon ngunit kumikilos nang hindi mahulaan habang ginagamit.
Pinoprotektahan ng kontrol sa pag-init ang katigasan
Isa sa mga pinakakaraniwang pagkakamali sa heat-treatment ay ang pagtrato sa temperatura bilang tanging numerong mahalaga.
Hindi.
Ang target na temperatura ng pag-init ay dapat magkasya sa partikular na grado ng bakal at sa mga kinakailangang pangwakas na katangian. Ang mga sanggunian sa industriya ay maaaring maglista ng mga saklaw ng quenching sa paligid ng 850-920°C para sa ilang mga katawan ng bit na gawa sa haluang metal-bakal, ngunit ang tamang setting ay hindi pangkalahatan. Dapat itong magmula sa aprubadong detalye ng proseso para sa materyal, mga sukat, at ninanais na resulta.
Ang sobrang pag-init ay lalong nakakapinsala. Maaari itong magdulot ng paglaki ng butil, pagbabawas ng tibay, at pagtaas ng panganib ng malutong na pag-uugali kapag natamaan. Ang katawan ng drill bit ay maaaring masubukan nang sapat na tibay pagkatapos ng paggamot ngunit kulang pa rin sa resistensya sa pagkabigla na kinakailangan para sa mahirap na mga kondisyon sa pagbabarena.
Mahalaga rin ang bilis ng pag-init. Ang isang threaded button bit ay hindi isang simpleng pare-parehong bloke ng bakal. Mayroon itong mga flushing passage, butas ng butones, mga bahagi ng sinulid, at mga pagbabago sa kapal ng seksyon. Ang mabilis o hindi pantay na pag-init ay maaaring magdulot ng thermal stress bago pa man magsimula ang quenching.
Para sa mga kumplikadong heometriya, ang unti-unting pag-init at paunang pag-init ay maaaring makabawas sa pagkakaiba ng temperatura sa pagitan ng ibabaw at ng core. Nakakatulong ito na mapababa ang posibilidad ng pagbaluktot o pagbitak sa susunod na hakbang.
Ang layunin ay hindi lamang ang mabilis na pag-init ng katawan. Ito ay ang pantay na pag-init nito.
Ang pagpapalamig ay kung saan tumataas ang panganib
Ang quenching ay lumilikha ng matigas na istruktura na kailangan para sa resistensya sa pagkasira, ngunit dito rin nagiging mapanganib ang thermal stress.
Ang pagpili ng quenching medium ay nakakaapekto sa parehong bilis ng paglamig at panganib ng distortion. Ang tubig at tubig-alat ay agresibong lumalamig, ngunit ang kanilang mabilis na paglamig ay maaaring magpataas ng posibilidad ng pagbitak o deformation. Ang langis sa pangkalahatan ay hindi gaanong malala at maaaring magbigay ng mas kontroladong profile ng paglamig para sa maraming threaded button-bit na aplikasyon.
Walang pangkalahatang "pinakamahusay" na quenching medium. Ang desisyon ay nakadepende sa tigas ng bakal, sa mga sukat ng bit, sa heometriya, at sa pangwakas na target na pagganap.
Ang mahalaga ay ang pare-parehong kontrol.
Ang quenching medium ay nangangailangan ng matatag na temperatura at sirkulasyon. Ang katawan ng bit ay dapat pumasok sa medium sa tamang oryentasyon. Ang hindi pantay na paglamig ay maaaring magdulot ng pagtigas ng isang lugar, paglambot ng isa pa, at labis na natitirang stress sa isa pa. Sa paggamit sa field, ang mga mahihinang puntong iyon ay may posibilidad na lumitaw sa paligid ng mga ugat ng sinulid, mga katangian ng pag-flush, o mga transisyon sa profile ng katawan.
Kaya naman dapat ituring ng isang heat-treatment line ang quenching bilang isang paulit-ulit na operasyon, hindi bilang isang simpleng hakbang na dip-and-cool.
Ang pagpapatigas ay nagbibigay sa katawan ng bit ng balanse sa pagtatrabaho nito
Maaaring matigas ang isang bagong quenched body, ngunit hindi lamang ang katigasan ang layunin. Ang bakal na hindi na-temper o hindi maayos ang temper ay maaaring makapanatili ng labis na stress at maging masyadong malutong para sa percussive drilling.
Binabawasan ng tempering ang residual stress at inaayos ang katigasan at tibay sa magagamit na saklaw.
Mahalaga ang tiyempo. Ang pagpapaliban sa pagpapatigas pagkatapos ng quenching ay maaaring magpataas ng panganib ng pagbibitak. Ang temperatura at oras ng paghawak ay dapat ding piliin para sa partikular na bakal at ninanais na mga katangian. Halimbawa, ang ilang mga aplikasyon ng high-toughness drill-bit ay gumagamit ng mga temperatura ng pagpapatigas na higit sa 550°C, kung saan ang pangwakas na katigasan ng katawan ay kadalasang naka-target sa loob ng isang kontroladong saklaw tulad ng HRC 44-48. Ang mga numerong ito ay mga sanggunian sa proseso, hindi pamalit sa kwalipikadong ispesipikasyon ng heat-treatment ng tagagawa.
Ang tunay na tanong ay palaging pareho: kaya bang tanggapin ng katawan ng bit ang paulit-ulit na pagtama nang hindi nawawala ang resistensya sa pagkasira na nagpoprotekta sa mga sinulid at upuan ng butones nito?
Iyan ang balanseng dapat makamit ng isang mahusay na siklo ng pagpapatigas.
Hindi maaaring balewalain ang mga detalye tungkol sa mga sinulid at mga butas ng pag-flush
Hindi lahat ng pagkabigo ay nagsisimula sa umpisa pa lang.
Ang matutulis na panloob na transisyon, magaspang na mga bahagi na nagpapagaan ng sinulid, mga gasgas, at mahinang pagtatapos sa paligid ng mga flushing grooves ay maaaring mag-concentrate ng stress. Sa ilalim ng quenching at paulit-ulit na impact, ang mga bahaging iyon ay maaaring maging mga pinagmulan ng mga bitak.
Ang mahusay na disenyo at kasanayan sa pagtatapos ay gumamit ng makinis na radius sa halip na matutulis na sulok kung saan posible. Ang mga kritikal na bahagi ng sinulid ay dapat malinis at walang pinsala. Ang mga butas at uka na ginagamit sa pag-flush ay nangangailangan ng maingat na atensyon dahil pinagsasama nito ang nakasasakit na pagkasira at ang nagbabagong kapal ng seksyon.
Hindi kayang ganap na mabawi ng pinakamahusay na proseso ng heat-treatment ang mga maiiwasang sanhi ng pagtaas ng stress sa disenyo o pagma-machining ng bahagi.
Pinapatunayan ng kontrol sa kalidad ang proseso
Ang isang may sinulid na butones ay hindi dapat husgahan lamang sa hitsura.
Ang pagsubok sa katigasan sa maraming lokasyon ay nakakatulong na kumpirmahin ang pagkakapare-pareho sa buong katawan. Ang mga pagsubok sa paligid ng ugat ng sinulid at ibabaw ng katawan ay maaaring magpakita kung ang paggamot ay nakarating sa mga pinakamahalagang lugar. Ang metallographic na inspeksyon ay maaaring magbigay ng isa pang patong ng kontrol, na sinusuri ang mga problema tulad ng sobrang pag-init, decarburization, o isang hindi angkop na microstructure.
Para sa mga kontratista ng pagbabarena, ito ang dahilan kung bakit mahalaga ang kontrol sa kalidad ng supplier. Ang isang mababang presyo ng bit na may hindi pare-parehong heat treatment ay maaaring mas magastos sa huli dahil sa napaaga na pagpapalit, nabawasang penetration rate, pagkasira ng thread, at hindi inaasahang downtime.
Ang katawan ng bit ang pundasyon na nagdidikit sa carbide, mga sinulid, at disenyo ng flushing. Kapag kontrolado ang heat treatment, mas malaki ang tsansa ng buong tool na magawa ang trabaho nito: manatiling buo, nasa tamang gauge, at mahusay na maipapadala ang enerhiya ng pagbabarena sa bato.