
Pagsusuri ng Pagkabigo ng Kagamitan sa Pagbabarena ng Bato at Pinakamahuhusay na Kasanayan para sa Mas Mahabang Buhay ng Serbisyo
Ang mga kagamitan sa pagbabarena ng bato ay gumagana sa isa sa pinakamahirap na mekanikal na kapaligiran sa pagmimina, pag-tunneling, pag-quarry, at konstruksyon. Ang mga drill bit, drill rod, shank adapter, at coupling ay dapat maglipat ng paulit-ulit na enerhiya ng impact habang umiikot sa ilalim ng karga at gumagana sa nakasasakit na bato, alikabok, tubig, at panginginig ng boses.
Dahil ang mga kagamitang ito ay mga sangkap na maaaring maubos, inaasahan ang pagkasira. Gayunpaman, ang maagang pagkasira ay naiiba sa normal na pagkasira. Ang pagkawala ng butones ng karbida, sirang katawan ng bit, pinsala sa sinulid, bali ng baras, at maagang pagkabasag ng pagkapagod ay maaaring makapagpahinto sa pagbabarena bago pa man maabot ng kagamitan ang inaasahang tagal ng serbisyo nito.
Ang isang praktikal na estratehiya sa paggamit ng mga kagamitan sa pagbabarena ay dapat tumuon sa dalawang layunin: ang pagtukoy sa tunay na sanhi ng pagkabigo at pagpapabuti ng kumpletong sistema ng pagbabarena. Ang tagal ng paggamit ng kagamitan ay nakasalalay sa disenyo, kalidad ng materyal, proseso ng paggawa, pagpili ng kagamitan, mga parametro ng pagpapatakbo, pagpapanatili, at kasanayan ng operator.
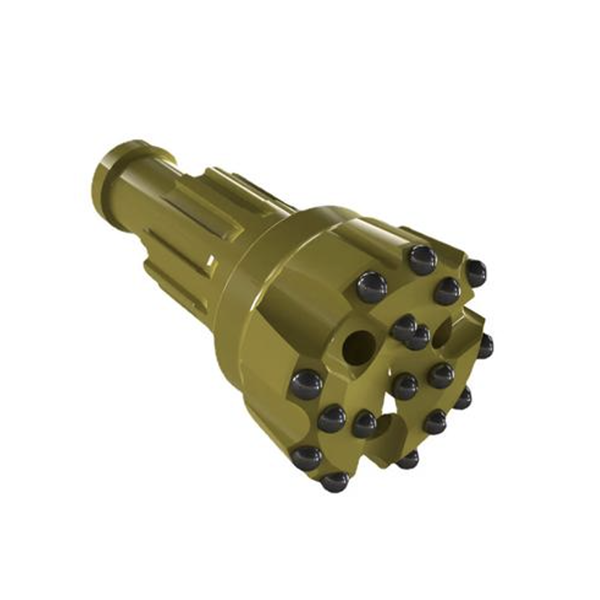
Mga Karaniwang Mode ng Pagkabigo ng Drill Bit
Ang mga pagkabigo ng drill bit ay kadalasang nahahati sa normal na pagkasira at abnormal na pinsala. Ang normal na pagkasira ay unti-unting nangyayari habang ang bit ay dumadampi sa bato at sa mga pinagputulan ng drill. Kabilang sa abnormal na pinsala ang mga sirang carbide insert, nawawalang mga butones, bali na katawan ng bit, basag na mga blade, at sirang mga koneksyon.
Para sa mga bit na uri ng talim, ang manipis na pakpak ng pagputol ay maaaring mabilis na masira at mawalan ng geometric stability. Habang tumataas ang radial wear, ang butas ay maaaring maging bilog, maaaring magbago ang rotation resistance, at maaaring bumaba ang cutting efficiency. Kung ang bakal na katawan ay hindi nagbibigay ng sapat na suporta para sa mga carbide insert, maaari ring mangyari ang pagkawala ng insert.
Iba't iba ang mga pattern ng pagkasira ng mga butones. Kabilang sa mga karaniwang halimbawa ang pagkawala ng butones sa gilid, sirang mga butones sa gilid, basag na mga butones, pagbibitak ng katawan, "pagkawala ng ulo," at bali sa paligid ng mga lugar na may mataas na stress. Ang mga butones sa gilid ay lalong mahina dahil madalas itong nakakaranas ng hindi pantay na pagkarga at mataas na lateral stress.
Habang nagpapatuloy ang paulit-ulit na pagtama, ang materyal sa paligid ng butas ng butones ay maaaring magbagong-anyo nang plastik. Ang butas ay maaaring unti-unting lumaki o lumuwag, na binabawasan ang puwersa ng paghawak sa carbide button. Kung ang pagkakasya sa pagitan ng butones at butas ay masyadong maliit, ang katigasan ng bit-body ay masyadong mababa, o ang proseso ng pag-install ng butones ay hindi pare-pareho, ang paghawak sa butones ay maaaring bumaba at kalaunan ay magdulot ng pagkawala ng butones.
Ang pagpapatigas, kalidad ng braze-alloy, paghahanda ng ibabaw, kontrol sa pag-init, at paraan ng pagpapatakbo ay maaari ring makaimpluwensya sa pagpapanatili ng carbide. Ang isang carbide insert ay hindi lamang natitiyak ng isang salik. Depende ito sa interaksyon ng geometry ng insert, disenyo ng bulsa, suporta ng bakal-katawan, paraan ng pagdugtong, at mga kondisyon ng pagbabarena.
Pagkabali ng Katawan at Pagkapagod
Ang bali ng bit-body ay kadalasang isang problema sa pagkapagod. Ang paulit-ulit na pagtama at pag-ikot ay nagdudulot ng cyclic stress, lalo na malapit sa mga pagbabago sa geometry. Kabilang sa mga karaniwang lugar na may mataas na panganib ang paglipat sa pagitan ng dulo ng shank at palda, ang ilalim ng mga butas ng butones, at mga lokasyon na may matutulis na sulok o biglaang pagbabago sa seksyon.
Ang mga bitak dahil sa pagkapagod ay karaniwang nagsisimula sa isang kahinaan. Maaaring ito ay marka ng makina, matalas na panloob na sulok, lokal na pagkakaiba-iba ng paggamot sa init, hukay ng kalawang, pagsasama ng materyal, o pinsala mula sa hindi wastong paghawak. Kapag nagsimula na ang isang bitak, ang paulit-ulit na mga siklo ng pagbabarena ay maaaring maging sanhi ng paglaki nito hanggang sa mabali ang katawan ng bit.
Binabawasan ng mahusay na disenyo ng bit ang konsentrasyon ng stress. Ang maayos na mga transisyon, sapat na kapal ng dingding, angkop na radius ng fillet, at balanseng pagkakalagay ng butones ay nakakatulong na maipamahagi ang puwersa nang mas pantay. Dapat ding iwasan ng paggawa ang mga magaspang na depekto sa ibabaw, hindi wastong paggamot sa init, at hindi sapat na proteksyon laban sa kalawang.
Mahalaga rin ang operasyon sa field. Ang kakaibang pagbabarena, mahinang pagdikit ng shank-to-bit, labis na puwersa ng pagpapakain, at mga kagamitang panghampas gamit ang martilyo ay maaaring magdulot ng pinsala na nagpapabilis sa pagkaputol ng fatigue.
Mga Mode ng Pagkabigo ng Drill Rod
Ang isang drill rod ay nalalantad sa pinagsamang impact stress, bending stress, torsional stress, at corrosion-related stress. Samakatuwid, dapat itong magbigay ng mataas na lakas ng pagkapagod, impact toughness, wear resistance, at resistensya sa paglaki ng bitak.
Ang pinakakaraniwang pagkasira ng drill rod ay ang bali. Ang mga bali dulot ng pagkapagod ay nabubuo sa paulit-ulit na mga siklo at kadalasang nagsisimula sa isang lokal na depekto. Kabilang sa mga posibleng punto ng pagsisimula ang mga hindi metal na inklusyon, porosity, mga puting batik, pinsala sa ibabaw, decarburization, mga hukay ng kalawang, pagkasira ng sinulid, at mahinang paggamot sa init.
Ang isang malutong na bali ay maaaring mangyari nang mas biglaan. Maaari itong lumitaw bilang isang maliwanag na mala-kristal na ibabaw ng bali na may kaunting senyales ng naunang paglaki ng pagkapagod. Ang malutong na pagkasira ay kadalasang nauugnay sa isang malubhang lokal na depekto, labis na katigasan, hindi kanais-nais na natitirang stress, biglaang pagbabago sa seksyon, mga depekto sa pagpapanday, o hindi angkop na mga kondisyon sa paggamot sa init.
Ang pagkasira ng sinulid ay isa pang malaking isyu. Ang maluwag o sirang mga sinulid ay nakakabawas sa paglipat ng enerhiya at lumilikha ng paggalaw sa koneksyon. Maaari nitong mapataas ang impact load, magdulot ng mga bitak sa pagkapagod, at maging mahirap ang pagkabit o pagtanggal ng pagkabit. Mahalaga ang regular na inspeksyon ng sinulid at tamang pagpapadulas.
Ang pagkasira ng dulo ng shank ay maaari ring magresulta mula sa maling katigasan. Ang dulo ng shank na masyadong malambot ay maaaring magbago ng hugis o magbulok. Ang bahaging masyadong matigas ay maaaring pumutok o mabasag kapag nabangga. Ang heat-treatment profile ay dapat na idinisenyo para sa partikular na sistema ng drill at operating load.
Pagbutihin ang Buhay ng Tool sa Pamamagitan ng Mas Mahusay na Disenyo
Ang mas mahabang buhay ng kagamitan ay nagsisimula sa tamang disenyo ng istruktura. Para sa mga butones, ang laki, hugis, taas ng protrusion, at pagkakalagay ng mga butones na carbide ay dapat tumugma sa kondisyon ng bato at aplikasyon sa pagbabarena. Ang mga butones sa gilid ay nangangailangan ng sapat na suporta dahil nakararanas ang mga ito ng matinding lateral at eccentric load.
Ang pagbabawas ng labis na pagkahilig ng gilid sa butones ay maaaring mapabuti ang distribusyon ng karga at resistensya sa impact. Ang tamang pagkakasya sa interference, angkop na kalidad ng butas sa butones, at mas matibay na suporta sa bit-body ay maaaring mapabuti ang pagpapanatili ng butones.
Ang disenyo ng pag-flush ay pantay na mahalaga. Ang epektibong pag-flush ay nag-aalis ng mga pinagputulan mula sa ilalim ng butas at binabawasan ang muling paggiling. Ang isang mahusay na sistema ng pag-flush ay nakakatulong na mabawasan ang pagkonsumo ng enerhiya, mabawasan ang temperatura ng bit, at mapabagal ang pagkasira ng abrasive. Kapag ang mga pinagputulan ay hindi mahusay na natanggal, ang bit ay dapat paulit-ulit na madurog ang mga sirang materyal, na nagpapataas ng pagkasira sa parehong bakal na katawan at mga carbide insert.
Ang disenyo ng drill rod ay dapat ding sumuporta sa mahabang buhay ng serbisyo. Ang tumpak na mga sinulid, angkop na heometriya ng sinulid, kontroladong pagpapatigas ng ibabaw, at mahusay na tuwid ay nakakatulong na mabawasan ang pinsala sa koneksyon at panganib ng pagkapagod. Ang paggulong o iba pang kontroladong pamamaraan ng paghubog ay maaaring mapabuti ang kondisyon ng ibabaw sa mga piling lugar, ngunit ang pangwakas na proseso ay dapat na mapatunayan para sa partikular na produkto.
Kalidad ng Materyal at Paggawa
Dapat balansehin ng pagpili ng materyal ang tibay, resistensya sa pagkasira, lakas ng pagkapagod, resistensya sa kalawang, at kakayahang humawak ng carbide. Dapat piliin ang drill steel at bit-body steel para sa nilalayong heat treatment at mga kondisyon ng pagbabarena ng bato.
Ang artikulong pinagmulan ay naglilista ng ilang makasaysayang grado ng bakal at mga sanggunian sa pagganap. Ang mga bilang na ito ay hindi dapat ituring bilang mga pangkalahatang detalye. Ang modernong pagpili ng materyal ay dapat na batay sa kwalipikadong datos ng inhinyeriya, kakayahan ng supplier, kinakailangang heometriya ng tool, mga kondisyon ng pagbabarena, at mga naaangkop na pamantayan.
Ang kalidad ng paggawa ay pantay na mahalaga. Dapat kontrolin ang heat treatment upang maiwasan ang labis na decarburization, hindi pantay na katigasan, pag-quench crack, o hindi kanais-nais na residual stress. Para sa mga brazed bits, ang mga kagamitan sa pag-init ay dapat magbigay-daan sa pare-parehong pagkontrol sa temperatura at mabawasan ang oksihenasyon. Ang mga ibabaw ng bakal na katawan at carbide insert ay dapat linisin bago pagdugtungin.
Para sa mga butones, ang mainit na pagpasok ay maaaring mag-alok ng matatag na pagpapanatili ng butones sa maraming katamtaman at malalaking aplikasyon kapag ang proseso ay maayos na kinokontrol. Maaari ring maging epektibo ang malamig na pagpasok, ngunit nangangailangan ito ng tumpak na pagma-machining ng butas, mahusay na pagtatapos ng ibabaw, wastong interference, at maaasahang kontrol sa pag-install.
Mga Tamang Pamamaraan sa Pagbabarena
Kahit ang isang mahusay na dinisenyong kagamitan ay maaaring masira nang maaga kung gagamitin nang hindi tama. Dapat sundin ng mga operator ang ilang pangunahing kasanayan:
Simulan ang pag-kwelyo gamit ang kontroladong pagpapakain at hayaang umupo ang bit bago ilapat ang buong lakas ng pagbabarena.
Panatilihing nakahanay at ganap na naka-engage ang drill rod, coupling, at shank adapter.
Panatilihin ang sapat na pag-flush upang matanggal ang mga pinagputulan at palamigin ang piraso.
Iwasan ang dry drilling kapag ang kagamitan at ang aplikasyon ay kailangang banlawan.
Regular na siyasatin ang mga kagamitan para sa pagkasira, mga bitak, maluwag na mga butones, sirang mga sinulid, at kalawang.
Muling gilingin ang sirang carbide bago pa magkaroon ng malubhang pinsala.
Huwag tanggalin ang mga piraso sa pamamagitan ng pagpalo sa mga ito gamit ang martilyo; gumamit ng angkop na mga kagamitan sa pag-alis.
Kapag nabara ang isang kagamitan, iwasan ang pag-abuso sa pagbangga. Gumamit ng kontroladong pag-flush at maingat na paggalaw ng feed-and-retract alinsunod sa ligtas na pamamaraan sa pagpapatakbo ng tagagawa ng rig.
Palitan ang mga sira o sirang bahagi ng drill-string bago pa man nito masira ang ibang bahagi ng sistema.
Konklusyon
Ang pagkasira ng rock drilling tool ay karaniwang resulta ng mga interactive na salik sa halip na iisang depekto. Ang pagbibitak ng bit-body, pagkawala ng carbide, pagkabali ng drill rod, at pagkasira ng thread ay maaaring maimpluwensyahan ng disenyo, materyal, heat treatment, kalidad ng paggawa, mga kondisyon ng pagbabarena, at operasyon.
Ang pinaka-maaasahang paraan para sa mas mahabang buhay ng serbisyo ay isang sistemang pamamaraan: piliin ang tamang kagamitan para sa bato at rig, gumamit ng kontroladong proseso ng pagmamanupaktura, panatilihin ang wastong mga parameter ng pagbabarena, regular na siyasatin ang mga bahagi, at sanayin ang mga operator upang maiwasan ang mga nakakapinsalang pamamaraan. Pinapabuti nito ang pagkakapare-pareho ng penetration, binabawasan ang downtime, at binabawasan ang kabuuang gastos sa pagbabarena bawat metro.



