
Paano Ginagawa ang mga Hydraulic Drill Rod para sa Maaasahang Pagbabarena ng Bato
Ang isang hydraulic drill rod ay maaaring magmukhang isang simpleng tubo na bakal, ngunit ito ay isang lubos na inhinyero na bahagi ng sistema ng pagbabarena ng bato. Dapat itong magpadala ng malakas na enerhiya ng pagtama, pag-ikot, flushing media, at puwersa ng pagpapakain sa pamamagitan ng drill string habang pinapanatili ang tuwid at lumalaban sa pagkapagod.
Sa pagmimina, pag-quarry, pag-tunnel, at pagbabarena ng imprastraktura, ang drill rod ang nagkokonekta sa rock drill sa bit. Kung ang rod ay yumuko, labis na masira, masira ang sinulid, o mabali dahil sa bigat, agad na titigil ang pagbabarena. Ang resulta ay maaaring kabilang ang nawalang oras ng produksyon, mga nasirang kagamitan, gawaing pagbawi, at isang butas na hindi magagamit.
Kaya naman ang mga de-kalidad na hydraulic drill rod ay ginagawa sa pamamagitan ng kontroladong pagkakasunod-sunod ng inspeksyon, machining, heat treatment, pagtutuwid, at proteksyon laban sa kalawang. Ang bawat hakbang ay nakakatulong sa pangwakas na pagganap ng rod sa larangan.
Simula sa Hollow Drill Steel
Ang proseso ng paggawa ay nagsisimula sa hollow drill steel. Hindi tulad ng solid steel bar, ang hollow steel ay may panloob na butas na nagpapahintulot sa hangin o tubig na dumaan sa drill string at alisin ang mga pinagputulan mula sa ilalim ng butas.
Bago magsimula ang produksyon, dapat suriin ang bawat tubo ng bakal. Mahalaga ang pagiging tuwid. Kung ang papasok na materyal ay may labis na kurbada, dapat itong itama bago ang karagdagang machining at heat treatment. Ang pagsisimula sa isang tuwid at pare-parehong tubo ay nakakatulong na mabawasan ang huling runout at sumusuporta sa mas mahusay na katumpakan ng butas habang nagbabarena.
Karaniwang ginagamit para sa gawaing ito ang hydraulic point-straightening equipment. Ang mga adjustable support ang nagpoposisyon sa rod, at ang kontroladong presyon ay inilalapat sa mga piling punto upang itama ang pagbaluktot. Ang prosesong ito ay nangangailangan ng pag-iingat dahil ang labis na puwersa ay maaaring magdulot ng lokal na pinsala o natitirang stress.
Ang layunin ay hindi lamang gawing tuwid ang itsura ng baras. Ang layunin ay tiyakin na ang baras ay umiikot nang maayos, mahusay na naglilipat ng enerhiya, at nakakatulong na mapanatili ang drill bit sa nilalayong landas ng butas.
Pagmachine ng Katawan ng Drill Rod at mga Seksyon ng Thread
Pagkatapos ng papasok na inspeksyon at pagtutuwid, ang drill rod ay lilipat na sa machining. Ang eksaktong ruta ay depende sa disenyo ng rod, sistema ng sinulid, istilo ng pagkabit, at kakayahan sa proseso ng tagagawa.
Mahalaga ang mga sinulid na seksyon dahil kinokonekta nito ang drill rod sa shank adapter, coupling sleeve, at drill bit. Ang mga kasukasuang ito ay dapat makatiis ng paulit-ulit na pagtama at pag-ikot nang hindi lumuluwag, nakakainis, o nawawalan ng katumpakan ng dimensyon.
Maaaring i-upset forged ang bahagi ng sinulid bago ang pagmachina. Pinapataas ng upsetting ang cross-section ng materyal sa connection zone, na maaaring magbigay ng mas maraming materyal para sa sinulid at mapabuti ang lakas ng joint area. Depende sa disenyo, maaari ring gumamit ang mga tagagawa ng friction welding upang pagdugtungin ang isang threaded adapter o end section sa rod body.
Ang friction welding ay maaaring gamitin sa dalawang karaniwang paraan. Ang isang paraan ay pinagdudugtong muna ang dulong bahagi at pagkatapos ay minakina ang panghuling sinulid. Ang isa pang paraan ay minakina ang seksyon ng sinulid bago idugtong ang bahaging hinang gamit ang friction sa katawan ng baras. Ang pinakamahusay na paraan ay nakasalalay sa disenyo ng produkto, kwalipikasyon ng hinang, pagkakasunod-sunod ng machining, at mga kinakailangan sa pagkontrol ng kalidad.
Pagkatapos ng pagpapanday o pagwelding, ang mga hydraulic copy lathe o CNC lathe ang siyang gumagawa ng panlabas na profile at geometry ng sinulid. Mahalaga ang tumpak na mga sukat ng sinulid. Ang hindi maayos na pagkakasya ng sinulid ay maaaring humantong sa nabawasang paglipat ng enerhiya, mabilis na pagkasira, mahirap na pagtanggal ng mga kabit, o maagang pagkabigo ng koneksyon.
Maaaring kabilang sa karagdagang pagma-machining ang mga puwang ng hawakan, mga patag na wrench, o mga tampok na nauugnay sa drive. Ang isang proseso ng horizontal milling ay maaaring lumikha ng mga detalyeng ito na may pare-parehong lokasyon at laki.
Paghahanda ng Ibabaw Bago ang Paggamot sa Init
Bago ang heat treatment, dapat malinis ang ibabaw ng rod. Karaniwang ginagamit ang sandblasting o shot blasting upang alisin ang langis, kaliskis, at mga produktong oksihenasyon mula sa katawan ng rod.
Mahalaga ang hakbang na ito dahil ang kontaminasyon sa ibabaw ay maaaring makaapekto sa konsistentidad ng heat-treatment at magpahirap sa pag-inspeksyon sa hinaharap. Ang malinis na ibabaw ay nagbibigay-daan din sa tagagawa na matukoy ang mga halatang depekto sa machining, mga iregularidad sa weld, o pinsala sa ibabaw bago pumasok ang baras sa pugon.
Ang paghahanda ng ibabaw ay hindi lamang kosmetiko. Sinusuportahan nito ang paulit-ulit na heat treatment, mas mahusay na resulta ng shot-peening, at mas epektibong proteksyon laban sa kalawang pagkatapos ng produksyon.
Paggamot sa Init para sa Paglaban sa Pagsuot at Lakas ng Pagkapagod
Ang heat treatment ay isa sa pinakamahalagang yugto sa paggawa ng drill rod. Ang mga hydraulic drill rod ay kadalasang gawa sa low-carbon, high-alloy air-hardening steel o mga kaugnay na alloy steel grade na pinili dahil sa kanilang kakayahang bumuo ng matigas na panlabas na patong habang pinapanatili ang matibay na core.
Dalawang karaniwang ruta ng paggamot ay ang carburizing at induction surface hardening.
Pinayayaman ng carburizing ang ibabaw ng rod gamit ang carbon sa isang kapaligirang mayaman sa carbon sa pugon. Ang prosesong ito ay maaaring lumikha ng isang wear-resistant case sa labas ng rod at, depende sa proseso, sa loob ng flushing-hole wall. Pagkatapos ng carburizing, ang rod ay pinapalamig at pinapatigas upang makamit ang ninanais na balanse sa pagitan ng katigasan ng ibabaw at katigasan ng core.
Inilalarawan ng pinagmulang artikulo ang temperatura ng carburizing na humigit-kumulang 925°C at nagbibigay ng sanggunian sa katigasan ng ibabaw na HRC 58-60 na may katigasan ng core na malapit sa HRC 43. Ang mga bilang na ito ay dapat ituring bilang mga halimbawa ng proseso sa halip na mga pangkalahatang detalye. Ang mga aktwal na setting ay dapat kumpirmahin ng mga kwalipikadong inhinyero ng heat-treatment batay sa grado ng bakal, mga sukat ng baras, mga kinakailangan sa lalim ng kaso, at mga lokal na pamantayan sa produksyon.
Ang induction surface hardening ay gumagamit ng high-frequency heating, na sinusundan ng quenching at tempering, upang patigasin ang mga piling sona. Ang katawan ng baras ay maaaring gamutin muna, na susundan ng karagdagang paggamot sa mga seksyon ng sinulid. Ang pamamaraang ito ay nagbibigay-daan sa mga tagagawa na ituon ang hardening kung saan pinakamataas ang pagkasira habang pinapanatili ang tibay sa ibang mga lugar.
Ang parehong pamamaraan ay maaaring makagawa ng maaasahang mga drill rod kapag maayos na kinokontrol. Ang pagpili ay nakasalalay sa kinakailangang buhay ng pagkapagod, mga kondisyon ng bato, lalim ng pagbabarena, disenyo ng rod, magagamit na kagamitan, at mga target na pang-ekonomiya.
Pag-shot Peening at Paggamot sa Panloob na Butas
Pagkatapos ng heat treatment, ang baras ay maaaring sumailalim sa shot peening. Binobomba ng prosesong ito ang ibabaw gamit ang maliliit na steel shots o iba pang media upang magpakilala ng kapaki-pakinabang na compressive stress sa panlabas na layer.
Para sa mga drill rod, ang shot peening ay makakatulong na mapabuti ang resistensya sa pagkapagod sa pamamagitan ng pagbabawas ng epekto ng maliliit na di-perpektong ibabaw. Dahil ang rod ay nakakaranas ng paulit-ulit na pagtama at pag-ikot, ang pagganap ng pagkapagod ay isang pangunahing alalahanin.
Ang butas ng pag-flush ay maaari ring sumailalim sa internal shot treatment. Ang panloob na ibabaw ay nakalantad sa mabilis na hangin, tubig, at mga abrasive drill cuttings. Ang pagpapabuti ng kondisyon ng ibabaw nito ay maaaring makatulong sa mas mahabang buhay ng serbisyo at mabawasan ang posibilidad ng mga problema na may kaugnayan sa panloob na pagkasira.
Ang proseso ay dapat na maingat na kontrolado. Ang hindi wastong laki, tindi, saklaw, o paghahanda sa ibabaw ng shot ay maaaring makabawas sa benepisyo o lumikha ng hindi kanais-nais na pinsala sa ibabaw.
Pangwakas na Pagtutuwid at Inspeksyon
Ang paggamot sa init ay maaaring magdulot ng maliliit na pagbabago sa dimensyon o pagbaluktot. Dahil dito, ang mga natapos na pamalo ay kadalasang sumasailalim sa tumpak na pagtutuwid pagkatapos ng paggamot sa init at shot peening.
Ang isang hydraulic straightening machine na may dial-indicator control ay makakatulong upang matiyak na natutugunan ng rod ang kinakailangang tolerance sa straightness. Mahalaga ang straightness para sa matatag na pag-ikot at kalidad ng butas. Ang rod na may labis na runout ay maaaring magpataas ng vibration, mapabilis ang pagkasira ng sinulid, at mag-ambag sa paglihis ng drill-hole.
Dapat kasama sa pangwakas na inspeksyon ang mga pagsusuri para sa:
Kabuuang haba at panlabas na diameter
Profile ng sinulid at pagkakasya ng sinulid
Tuwid at runout ng baras
Kondisyon ng ibabaw
Katigasan ng paggamot sa init
Kondisyon ng butas na may flushing
Integridad ng hinang kung saan ginagamit ang friction welding
Saklaw ng proteksyon laban sa kalawang
Para sa mga mahihirap na aplikasyon, maaari ring gumamit ang mga tagagawa ng karagdagang hindi mapanirang pagsubok o mga pagsusuring metalurhiko upang beripikahin ang kalidad ng mga hinang, lalim ng kahon, at kondisyon ng panloob na materyal.
Proteksyon at Pag-iimbak ng Kaagnasan
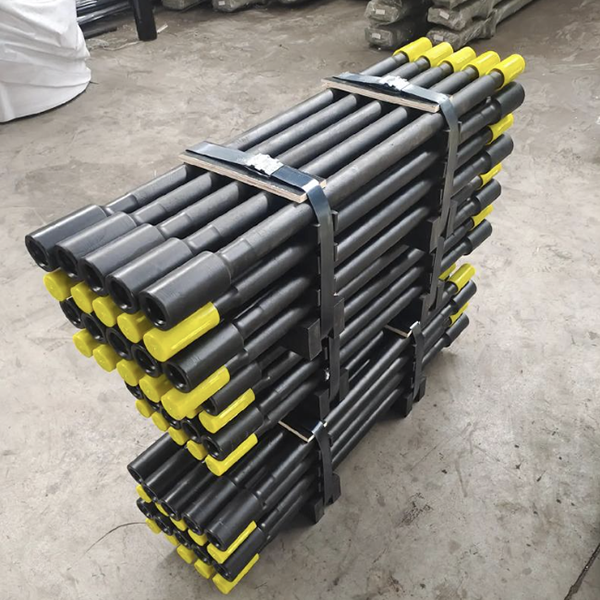
Ang huling yugto ay ang proteksyon laban sa kalawang. Maaaring lagyan ng mga espesyal na patong o langis na panlaban sa kalawang ang panlabas na ibabaw ng baras at panloob na butas para sa paghuhugas. Pinoprotektahan nito ang kagamitan habang dinadala, iniimbak, at sa mga panahong hindi ginagamit.
Ang kalawang ay maaaring makapinsala sa mga sinulid, makabawas sa kalidad ng koneksyon, at lumikha ng mga butas na maaaring maging sanhi ng pagkapagod. Samakatuwid, ang wastong pagbabalot, tuyong pag-iimbak, at proteksyon sa sinulid ay bahagi ng pagpapanatili ng kalidad ng drill rod pagkatapos ng paggawa.
Konklusyon
Ang mga hydraulic drill rod ay nagagawa sa pamamagitan ng higit pa sa simpleng pagputol at pag-thread. Ang kanilang pangwakas na pagganap ay nakasalalay sa inspeksyon ng materyal, pagtutuwid, tumpak na pagma-machining, kontroladong paggamot sa init, pagpapalakas ng ibabaw, pangwakas na pagkakahanay, at proteksyon laban sa kalawang.
Para sa mga kontratista ng pagbabarena, ang halaga ng isang drill rod ay dapat sukatin sa pamamagitan ng maaasahang mga metrong nabutas, matatag na tuwid ng butas, nabawasang downtime, at mas mababang kabuuang gastos sa pagbabarena. Para sa mga tagagawa, ang pare-parehong kontrol sa proseso ang pundasyon para sa paghahatid ng mga drill rod na kayang tumagal sa mahihirap na kondisyon ng pagbabarena sa bato.



