
Mga Mode ng Pagkabigo ng Cross Bit at Paano Pahabain ang Buhay ng Serbisyo sa Pagbabarena ng Bato
Ang mga cross bit ay malawakang ginagamit pa rin sa pagmimina ng karbon, pag-tunneling, pag-quarry, at pangkalahatang pagbabarena ng bato. Ang kanilang simpleng heometriya, matibay na istruktura ng pagputol, at praktikal na pagganap ay ginagawa silang angkop para sa maraming aplikasyon sa pagbabarena na mababa hanggang katamtaman ang lakas. Gayunpaman, ang cross bit ay isa ring consumable tool na gumagana sa ilalim ng paulit-ulit na impact, rotation, abrasion, at init.
Kapag maagang nasisira ang isang cross bit, ang gastos ay hindi limitado sa pagpapalit lamang ng bit. Ang maagang pagkasira ay maaaring makabawas sa penetration rate, makaantala sa pagbabarena, makapinsala sa drill steel, makaharang sa mga flush hole, lumikha ng mga butas na mababa ang kalidad, at makapagpapataas ng oras ng paggawa. Sa mga mahihirap na kaso, ang isang sirang bahagi ay maaaring mangailangan ng trabaho sa pagbawi o magresulta sa isang inabandunang butas.
Karamihan sa mga pagkabigo ng cross bit ay nauugnay sa isa o higit pa sa apat na aspeto: disenyo ng bit, kalidad ng materyal, proseso ng paggawa, at operasyon sa field. Ang pag-unawa sa mga karaniwang paraan ng pagkabigo ay nakakatulong sa mga operator at mga mamimili ng drilling tool na gumawa ng mas mahusay na mga pagpipilian at mapabuti ang buhay ng tool.
1. Pagpapalawak at Pagbasag ng Bit Skirt
Isang karaniwang pagkabigo ay ang paglawak ng palda, na kadalasang sinusundan ng pagbibitak. Ang palda ay ang ibabang bahagi ng katawan ng cross bit na nagdudugtong sa bit sa bakal ng drill. Dapat itong manatiling matatag sa dimensyon habang inililipat ang enerhiya ng pagtama at pinapanatili ang isang ligtas na koneksyon.
Kapag lumawak ang palda, maaaring lumuwag ang panloob na taper o bahagi ng koneksyon. Ang bit ay maaaring unti-unting gumalaw papasok sa bakal na pang-drill, habang ang shank ay maaaring lumikha ng baitang o punto ng pagkasira sa ilalim ng palda. Maaari itong humantong sa maluwag na koneksyon, baradong mga butas sa pag-flush, sirang mga piraso, pagkabali ng shank, at maagang pagkasira ng bit.
Maaaring mangyari ang paglawak ng palda kapag ang katawan ng bit ay kulang sa sapat na lakas ng istruktura para sa inilapat na karga. Kung ang dingding ng palda ay masyadong manipis, ang anggulo ng taper-hole ay hindi angkop, o ang lalim ng insert ay hindi sapat, ang katawan ng bit ay maaaring hindi makapagbigay ng sapat na suporta.
Mahalaga rin ang mga katangian ng materyal. Ang isang katawan ng bit na masyadong matigas ay maaaring maging malutong at mabasag kapag nabangga. Ang isang katawan na masyadong malambot ay maaaring mas madaling mabago ang hugis o lumawak. Ang tamang kondisyon ng paggamot sa init ay dapat na balansehin ang tibay, katigasan, at resistensya sa deformasyon.
Ang mga kasanayan sa pagpapatakbo ay maaaring magpalala sa problema. Ang hindi maayos na pagkakasya sa pagitan ng shank at butas ng taper, maling pag-install o pag-alis ng bit, labis na pagmamartilyo, at hindi wastong muling paggiling ay maaaring makapinsala sa lugar ng koneksyon. Dapat regular na siyasatin ng mga operator ang mga ibabaw na nakadikit at iwasan ang paggamit ng sirang drill steel kasama ng bagong bit.
2. Pagkabali ng Katawan ng Bit Dahil sa Pagkapagod
Ang fatigue fracture ay isa pang pangunahing uri ng pagkabigo. Madalas itong matatagpuan sa bahaging "baywang" ng katawan ng bit, malapit sa transisyon sa pagitan ng seksyon ng shank at ng ibabang bahagi ng bit skirt.
Ang lokasyong ito ay maaaring may medyo maliit na cross-section at maaaring makaranas ng stress concentration sa paulit-ulit na impact cycle. Ang bawat hampas mula sa rock drill ay lumilikha ng load cycle. Sa libu-libong cycle, kahit ang isang maliit na geometric defect o surface flaw ay maaaring maging panimulang punto para sa fatigue crack.
Binanggit sa artikulo na ang malaking bahagi ng mga bali ng bit-body ay nangyayari sa transisyon na ito. Binibigyang-diin nito ang kahalagahan ng maayos na disenyo ng istruktura at maingat na paggawa.
Maraming mga kadahilanan ang maaaring magpataas ng panganib ng fatigue fracture:
Hindi sapat na kapal ng palda-dingding
Matalas na paglipat sa pagitan ng panloob at panlabas na mga ibabaw
Maliit na radius ng fillet o matutulis na sulok
Hindi sapat na lakas o tibay ng materyal
Hindi pantay na paggamot sa init
Mga magaspang na marka ng machining at mga depekto sa ibabaw
Kawalan ng pagpapalakas ng ibabaw o proteksyon laban sa kalawang
Mahinang pagkakadikit sa pagitan ng shank at bit connection
Eksentrikong epekto habang nagbabarena
Mga hindi wastong paraan ng pag-alis, tulad ng paghampas sa bit gamit ang martilyo
Ang mahusay na disenyo ng bit ay dapat umiwas sa mga biglaang pagbabago sa kapal ng seksyon. Ang makinis na radii at balanseng geometry ay nakakatulong na mabawasan ang konsentrasyon ng stress. Sa panahon ng paggawa, ang mga marka ng machining ay dapat kontrolin, at ang paggamot sa init ay dapat magdulot ng mga pare-parehong katangian sa mga kritikal na sona.
Sa paggamit sa bukid, dapat iwasan ng mga operator ang pagpilit sa isang luma nang bit na magpatuloy sa pagbabarena pagkatapos maobserbahan ang labis na panginginig ng boses o abnormal na pagtama. Ang isang maliit na bitak ay maaaring mabilis na tumubo sa ilalim ng paulit-ulit na pagkarga.
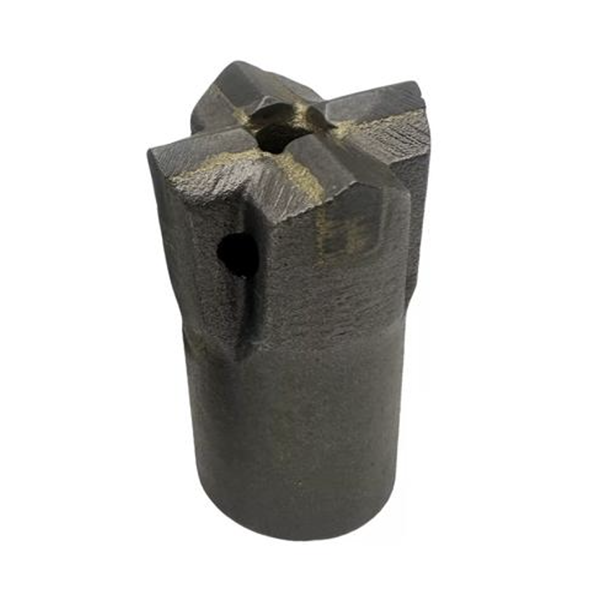
3. Paghihiwalay ng Insert Loss at Blade
Karaniwang gumagamit ang mga cross bit ng mga hard alloy insert o carbide cutting elements. Kung ang mga insert na ito ay lumuwag, pumutok, o mahulog, maaaring mabilis na bumaba ang performance ng pagbabarena.
Ang pagkawala ng insert ay karaniwang nauugnay sa mahinang kalidad ng pagpapatigas o pagdikit. Ang bakal na katawan, carbide insert, filler material, at disenyo ng joint ay dapat magtulungan. Kung ang proseso ng pagpapatigas ay hindi kontrolado nang maayos, ang joint ay maaaring magkulang ng sapat na lakas upang makayanan ang paulit-ulit na impact at thermal cycling.
Mahalaga rin ang heometriya ng bulsa ng insert. Dapat suportahan nang maayos ng bulsa ang carbide habang pinapayagan ang tamang kapal ng braze at daloy ng materyal. Kung ang insert ay hindi nakalagay nang tama, maaaring hindi pantay ang pagkakadikit at ang karga ay maaaring tumutok sa isang maliit na bahagi.
Ang mga posibleng sanhi ng pagkawala ng insert ay kinabibilangan ng:
Maling temperatura o oras ng pagpapatigas
Hindi tugmang haluang metal na braze
Kontaminasyon sa ibabaw bago ang pagpapatigas
Maling heometriya ng insert-pocket
Hindi magandang posisyon ng insert
Labis na pagkarga ng epekto
Tuyong pagbabarena at sobrang pag-init
Matinding panginginig ng boses mula sa mahinang pagkakahanay ng pagbabarena
Dapat gumamit ang mga tagagawa ng mga kontroladong pamamaraan ng pagpapatigas at siyasatin ang kalidad ng pagkakabit ng insert. Dapat tiyakin ng mga operator na epektibo ang pag-flush at itigil ang pagbabarena kung ang isang insert ay lumuwag o masira.
4. Maagang Pagkabali ng Carbide
Ang mga carbide insert ay lubhang matigas at matibay sa pagkasira, ngunit hindi ito ligtas sa pinsala. Ang maagang pagkasira ng carbide ay maaaring lumitaw bilang pagkapira-piraso ng gilid, pagkabali ng sulok, pagbibitak, bali ng mga insert, o kumpletong pagkawala ng insert.
Ang sanhi ay maaaring may kaugnayan sa disenyo ng bit, grado ng carbide, kalidad ng paggawa, mga kondisyon ng pagbabarena, o pag-uugali ng operator. Ang isang carbide insert ay dapat may sapat na suporta mula sa katawan ng bakal at dapat na tumugma sa kondisyon ng bato. Ang isang grado ng carbide na angkop para sa abrasive, matigas na bato ay maaaring kumilos nang iba mula sa ginagamit sa mas malambot o lubos na nababali na mga pormasyon.
Ang mga hindi wastong pamamaraan sa pagbabarena ay kadalasang pangunahing dahilan ng maagang pagkasira ng carbide. Kabilang sa mga karaniwang halimbawa ang dry drilling, labis na pag-init, pagtama sa ilalim ng butas nang walang epektibong pagtagos, labis na paghahasa sa cutting edge, at pagpapatakbo ng bit sa isang sirang o hindi pantay na butas.
Ang dry drilling ay partikular na nakakapinsala dahil binabawasan nito ang paglamig at pag-aalis ng mga pinagputulan. Ang init ay maaaring mabilis na maipon, na nagpapahina sa braze joint at nagpapataas ng thermal stress sa carbide. Ang mahinang pag-flush ay nagpapahintulot din sa mga pinagputulan na muling madurog, na nagpapataas ng pagkasira at panginginig ng boses.
Ang muling paggiling ay isa pang mahalagang salik. Ang isang sirang cross bit ay dapat hasain bago pa man malubha ang pinsala ng carbide. Gayunpaman, ang labis na paggiling ay maaaring lumikha ng labis na matalas at mahinang gilid na mabilis na nababali. Ang muling paggiling ay dapat na ibalik ang nilalayong heometriya ng pagputol sa halip na alisin lamang ang materyal.
Mga Hakbang Pang-iwas para sa Mas Mahabang Buhay ng Cross Bit
Ang mas matibay na cross bit ay nagsisimula sa tamang pagpili. Ang disenyo ng bit, carbide grade, steel body, taper system, at flushing arrangement ay dapat tumugma sa katigasan ng bato, abrasiveness, kagamitan sa pagbabarena, at laki ng butas.
Dapat ding sundin ng mga operator ang isang preventive maintenance routine:
Suriin ang pagkakasya ng bit at shank bago magbutas
Siyasatin ang mga carbide insert para sa mga bitak, pagkaluwag, at labis na pagkasira
Panatilihin ang epektibong pag-flush ng hangin o tubig
Iwasan ang dry drilling kung saan kinakailangan ang pag-flush
Gumamit ng tamang mga setting ng impact, rotation, at feed
I-regrind ang mga gasgas na cutting edge bago pa magkaroon ng malubhang pinsala sa carbide
Huwag hampasin ang piraso habang inilalagay o tinatanggal
Palitan agad ang sirang bakal ng drill, mga sirang shank, at mga baluktot na baras
Itala ang mga abnormal na pattern ng pagkabigo at suriin ang mga kondisyon ng pagbabarena
Konklusyon
Ang pagkasira ng cross bit ay bihirang sanhi ng iisang salik lamang. Ang paglawak ng palda, pagkabali ng body fatigue, pagkawala ng insert, at pagkabasag ng carbide ay maaaring resulta ng kombinasyon ng mga limitasyon sa disenyo, mga katangian ng materyal, pagkakaiba-iba ng paggawa, at maling paggamit.
Para sa mga kontratista ng pagbabarena, ang pinakamabisang estratehiya ay ang pumili ng isang mahusay na pagkakagawa ng cross bit, itugma ito sa mga kondisyon ng pagbabarena, at patakbuhin ito nang may wastong mga kasanayan sa pag-flush at pagpapanatili. Ang pamamaraang ito ay maaaring mapabuti ang consistency ng penetration, mabawasan ang hindi inaasahang downtime, at mapababa ang kabuuang gastos bawat metro na na-drill.



