
Bakit Mas Mahalaga ang Katawan ng Button Bit Kaysa sa Iniisip ng Karamihan sa mga Mamimili
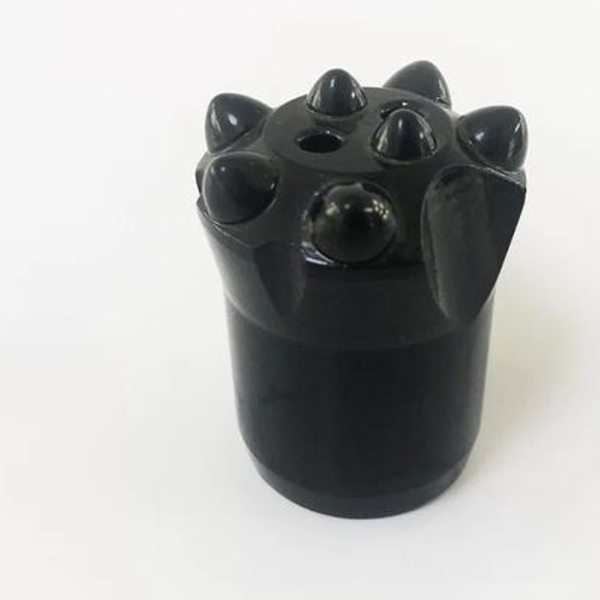
Ang isang butones ay kadalasang hinuhusgahan batay sa kung ano ang unang nakikita ng lahat: ang mga butones na carbide.
May katuturan iyan. Ang mga butones ang mga puntong pinaghiwa. Tumatama ang mga ito sa bato, dinudurog ang ibabaw, at tinatanggap ang pinakahalatang pagkasira. Ngunit ang carbide ay kasing-maaasahan lamang ng bakal na katawan na humahawak dito.
Kapag maagang nasisira ang isang threaded button bit, hindi palaging ang carbide grade o ang mga parameter ng pagbabarena ang sanhi. Ang problema ay maaaring magsimula nang mas maaga, sa paraan ng pagkakagawa sa katawan ng bit.
Dapat hawakan nang mahigpit ng katawan ng button bit ang mga carbide insert, magdala ng impact energy sa pamamagitan ng drill string, lumalaban sa pag-ikot at abrasive flushing, at nakayanan ang paulit-ulit na stress cycle sa matigas na bato. Ang lakas, tibay, katumpakan ng dimensyon, at panloob na istraktura nito ay pawang nakakaapekto sa buhay ng bit.
Kaya naman mahalaga ang paraan ng paggawa.
Ang katawan ay ang pundasyong istruktural ng isang butones
Ang katawan ng rock drill bit ay gumagana sa isang mahirap na kapaligiran. Ang bawat impact pulse ay dumadaan sa shank adapter at drill rod bago makarating sa bit. Dapat ilipat ng katawan ang enerhiyang iyon sa mga carbide button nang hindi nabibitak, nababago ang hugis, o hinahayaang lumuwag ang mga butones.
Kasabay nito, ang bit ay umiikot sa ilalim ng karga. Ang mga pinagputulan at tubig na ginagamit sa paghuhugas ay dumadaan sa ibabaw at mga daanan ng paghuhugas. Ang sinulid na koneksyon ay paulit-ulit na hinihigpitan, niluluwagan, at inilalantad sa panginginig.
Dapat balansehin ng isang mahusay na katawan ng bit ang mga nakikipagkumpitensyang pangangailangan:
Mataas na lakas upang labanan ang deformation
Katatagan upang makaligtas sa paulit-ulit na epekto
Paglaban sa pagkasuot sa paligid ng mga sinulid at mga tampok ng pag-flush
Tumpak na heometriya ng butas ng butones
Matatag na sukat para sa maaasahang pagkabit sa drill string
Mga pare-parehong katangian ng materyal mula sa batch hanggang sa batch
Hindi sapat ang iisang katangian lamang. Ang isang katawan na napakatigas ngunit malutong ay maaaring mabasag kapag nabangga. Ang isang katawan na matibay ngunit masyadong malambot ay maaaring mabilis na masira o mawalan ng suporta sa paligid ng mga butones na carbide. Ang proseso ng paggawa ay nakakatulong upang matukoy kung nakakamit ang balanseng iyon.
Apat na karaniwang paraan para gumawa ng katawan ng butones
Maaaring gumamit ang mga tagagawa ng machining, cold extrusion, warm extrusion, o hot-die forging upang bumuo ng katawan ng button bit. Ang bawat pamamaraan ay may mga kalakasan at limitasyon.
Madali lang ang pagma-machine. Maaaring putulin ang isang katawan mula sa bar stock patungo sa kinakailangang panlabas na hugis. Maaari itong maging kapaki-pakinabang para sa mga prototype, maliliit na run, o mga simpleng disenyo. Ngunit maaari itong makabuo ng mas maraming basura ng materyal at hindi mapapabuti ang panloob na daloy ng metal o maisara ang mga panloob na discontinuity na maaaring umiiral sa panimulang stock. Para sa isang bahagi na haharap sa high-frequency na impact, mahalaga iyon.
Maaaring mapabuti ng cold extrusion ang densidad at paggamit ng materyal, ngunit mataas ang bigat ng pagbubuo. Nangangailangan ito ng mahusay na kagamitan at matibay na kagamitan. Karaniwan itong mas praktikal para sa mas maliliit at mas simpleng mga bahagi o mahigpit na kinokontrol na mga kondisyon ng produksyon.
Binabawasan ng mainit na extrusion ang ilan sa resistensya sa deformasyon na nakikita sa cold forming. Gayunpaman, ang kapasidad nito sa pagbuo at ang process-control window ay maaari pa ring limitahan ang pagiging angkop nito para sa mas malalaki o mas kumplikadong mga katawan ng button-bit.
Ang hot-die forging ay malawakang ginagamit para sa mga bahagi ng impact-tool dahil pinagsasama nito ang plastic deformation sa mataas na temperatura at kontroladong paghubog ng die. Kapag maayos na dinisenyo at kinokontrol, ang proseso ay maaaring makagawa ng mga hugis na halos kasinlaki ng net, mapabuti ang daloy ng materyal, at masuportahan ang mahusay na produksyon ng volume.
Hindi ibig sabihin nito na ang bawat katawan ng hot-forged bit ay awtomatikong nakahihigit. Ang kalidad ng tooling, pagpili ng bakal, pagkontrol sa temperatura, pagkakasunod-sunod ng pagpapanday, paggamot sa init, machining, at inspeksyon ay nagtatakda pa rin ng pangwakas na resulta. Ngunit ang proseso ay nagbibigay ng isang matibay na panimulang plataporma para sa mahihirap na aplikasyon sa pagbabarena ng bato.
Bakit binabago ng pagpapanday ang panloob na istraktura
Ang pangunahing bentahe ng pagpanday ay hindi lamang dahil ginagawa nitong magmukhang katawan ng butones ang bahagi.
Sa panahon ng kontroladong deformasyon, ang metal ay maaaring maging mas siksik at mas tuluy-tuloy sa istruktura. Maaaring mabawasan ang mga panloob na void o discontinuities. Ang daloy ng butil ay maaaring idirekta sa paligid ng geometry ng bahagi. Sa mga kritikal na lugar na may dalang karga, mas masuportahan nito ang mas mahusay na resistensya sa pagkapagod kaysa sa isang katawan na hugis lamang sa pamamagitan ng pag-alis ng materyal mula sa isang bar.
Isipin kung ano ang nararanasan ng bit habang ginagamit. Ang katawan ay hindi nagdadala ng iisang malinis at matatag na karga. Ito ay hinahampas, pinipilipit, binabanlawan, pinapainit, pinapalamig, at pinag-iingay nang libu-libong beses. Ang maliliit na panloob na kahinaan ay maaaring maging panimulang punto para sa pinsala mula sa pagkapagod.
Ang isang mahusay na dinisenyong proseso ng pagpapanday ay nakakatulong na ilagay ang materyal kung saan ito kailangang gumana.
Maaari rin nitong suportahan ang isang mas pare-parehong istraktura bago ang pangwakas na paggamot sa init. Pagkatapos ay inaayos ng paggamot sa init ang pangwakas na katigasan at tibay, ngunit ito ay pinakamahusay na gumagana kapag ang panimulang katawan ay pare-pareho na.
Mahalaga pa rin ang katumpakan pagkatapos ng pagpapanday
Hindi inaalis ng pagpapanday ang machining. Binabago nito ang kailangang gawin ng machining.
Ang isang halos-net na forged blank ay maaaring makabawas sa dami ng materyal na kailangang alisin sa ibang pagkakataon. Pagkatapos ay maaaring ituon ng tagagawa ang pagsisikap sa pagma-machining sa mga kritikal na tampok: mga sinulid, butas ng butones, mga daanan ng flushing, mga mukha, at mga tumpak na transisyon.
Mahalaga ito dahil ang pagganap ng button-bit ay nakasalalay sa geometry gaya ng materyal.
Ang mga butones na may karbida ay nangangailangan ng tamang diyametro, lalim, pagitan, at kondisyon ng upuan. Ang disenyo ng harapan ay kailangang sumusuporta sa mahusay na pagbasag ng bato at pag-aalis ng mga pinagputulan. Ang mga sinulid ay nangangailangan ng tumpak na hugis at pagkakakabit. Ang mga butas para sa pag-flush ay dapat ilagay at tapusin upang gumana ang mga ito nang hindi lumilikha ng hindi kinakailangang konsentrasyon ng stress.
Kapag ang pinanday na katawan ay matatag sa dimensyon, ang mga operasyon sa pagtatapos na ito ay nagiging mas madaling kontrolin. Ang mas kaunting hindi kinakailangang pagputol ay maaari ring mangahulugan ng mas mahusay na paggamit ng materyal at mas mahusay na produksyon.
Ang pagkontrol sa proseso ay naghihiwalay sa isang malakas na bahagi mula sa isang mapanganib
Ang proseso ng hot-forging ay may sariling disiplina.
Ang temperatura ng pag-init ay dapat tumugma sa grado ng bakal at disenyo ng paghubog. Ang sobrang init ay maaaring magpahirap sa paghubog at magpapataas ng karga ng die. Ang sobrang init ay maaaring makapinsala sa istruktura ng butil, magpapataas ng oksihenasyon, at magpaikli sa buhay ng die. Ang temperatura ay dapat kontrolin sa buong proseso, hindi hinuhulaan batay sa hitsura.
Mahalaga rin ang kondisyon ng die. Ang isang luma o hindi maayos na lumamig na die ay maaaring makaapekto sa mga sukat, kalidad ng ibabaw, at kakayahang maulit. Kailangang pamahalaan ng mga tagagawa ang temperatura, pagpapadulas, pagkakahanay, at pagpapanatili ng die kung gusto nila ng pare-parehong output.
Pagkatapos ay darating ang paggamot sa init. Ang hinulma na katawan ay nangangailangan pa rin ng isang kontroladong siklo ng init upang mapaunlad ang mga kinakailangang pangwakas na katangian nito. Ang paglilinis, pagkakapareho ng pag-init, pag-quench, pagpapatigas, at inspeksyon ay nananatiling mahalaga.
Sa madaling salita, ang pagpapanday ay hindi isang shortcut sa pagkontrol ng kalidad. Ito ay isang yugto sa isang sistema ng kalidad.
Ang dapat itanong ng mga mamimili sa isang supplier ng button-bit
Hindi kailangang maging metallurgist ang isang mamimili. Ngunit ang ilang praktikal na tanong ay maaaring magbunyag kung nauunawaan ba ng isang supplier ang produkto nang higit pa sa panlabas na anyo.
Itanong kung paano nabubuo ang katawan ng bit. Itanong kung anong mga grado ng bakal ang ginagamit para sa nilalayong aplikasyon. Itanong kung paano kinokontrol ang mga butas ng butones, mga sinulid, at mga tampok ng flushing. Itanong kung anong mga pagsusuri sa heat-treatment at katigasan ang isinasagawa. Itanong kung maitutugma ng supplier ang bit sa mga kondisyon ng iyong bato, modelo ng drill, sinulid ng rod, at pattern ng pagpapatakbo.
Tingnan din ang mga resultang mahalaga sa larangan:
Matatag na buhay ng gauge
Ligtas na pagpapanatili ng butones na may karbid
Maaasahang mga koneksyon na may sinulid
Paglaban sa pagbitak ng katawan
Pare-parehong pagganap ng pagtagos
Nahuhulaang gastos bawat metrong binutas
Ang button bit ay hindi lamang isang koleksyon ng mga carbide insert. Ito ay isang maingat na naka-load na mekanikal na sistema. Ang katawan ng bit ang nagpapanatili sa sistemang iyon nang magkakasama.
Kapag ang katawan ng drill ay ginawa gamit ang tamang proseso at maingat na kinokontrol, ang natitirang bahagi ng drill ay may mas malaking pagkakataon na maihatid ang pagganap na inaasahan ng drilling crew.



