
Warm Extrusion para sa mga Cone Bits: Isang Praktikal na Ruta para sa Mas Mahusay na Paggawa ng Kagamitan sa Pagbabarena ng Bato
Ang mga cone bit ay mahahalagang bahaging gumagana sa maraming aplikasyon sa pagbabarena at eksplorasyon. Gumagana ang mga ito sa mga abrasive na kapaligiran, nahaharap sa paulit-ulit na impact load, at nakonsumo sa malaking dami sa mga proyekto sa pagmimina, quarrying, geotechnical drilling, at konstruksyon. Dahil sa mga kondisyong ito, dapat balansehin ng mga tagagawa ang lakas ng bit, dimensional consistency, kahusayan sa produksyon, at gastos sa materyal.
Ang tradisyonal na paggawa ng cone bit ay kadalasang nagsisimula sa bilog na bar stock at umaasa sa pag-ikot, paggiling, at iba pang proseso ng pagputol upang malikha ang pangwakas na hugis. Pamilyar at nababaluktot ang rutang ito, ngunit maaari rin itong lumikha ng ilang mga hamon. Ang mga kumplikadong profile ay nangangailangan ng mas maraming oras ng pagma-machining, ang paggamit ng materyal ay maaaring mababa, at ang naantalang daloy ng metal na nalilikha ng pagputol ay maaaring makabawas sa resistensya sa pagkapagod sa mga lugar na may mataas na stress.
Ang warm extrusion ay nag-aalok ng isa pang opsyon sa pagmamanupaktura para sa mga piling disenyo ng cone bit. Sa pamamagitan ng pagbuo ng isang pinainit na blangko sa isang kontroladong saklaw ng temperatura na mas mababa sa temperatura ng recrystallization ng materyal, maaaring mabawasan ng mga tagagawa ang resistensya sa deformation habang pinapanatili ang mahusay na kontrol sa dimensional at isang mas tuluy-tuloy na panloob na daloy ng butil. Para sa mga prodyuser ng drilling tool, ang layunin ay hindi lamang palitan ang machining. Ito ay upang lumikha ng isang mas matatag na ruta ng produksyon na sumusuporta sa kalidad, produktibidad, at pangmatagalang pagiging maaasahan ng tool.
Bakit Mahalaga ang Paraan ng Pagbuo ng Cone Bit
Ang isang kagamitan sa pagbabarena ng bato ay dapat maglipat ng enerhiya ng pagtama nang mahusay mula sa tali ng pagbabarena patungo sa bato. Samakatuwid, ang katawan ng bit ay dapat lumaban sa paulit-ulit na mga karga, panginginig ng boses, pagkasira, at panganib ng pagkabasag ng pagod. Ang kalidad ng paggawa ay may direktang impluwensya sa pagganap na ito.
Kapag ang isang bahaging hugis-kono ay pangunahing ginawa sa pamamagitan ng machining, malaking dami ng materyal ang maaaring matanggal mula sa orihinal na bar. Maaari nitong dagdagan ang basura at pahabain ang oras ng pag-ikot. Inilalantad din ng machining ang orihinal na istruktura ng metal sa halip na gabayan ang daloy ng hibla sa paligid ng huling hugis.
Ang prosesong nakabatay sa pagbuo ay maaaring magpreserba ng mas maraming bahagi ng materyal at makatulong sa mga panloob na linya ng daloy na sumunod sa panlabas na tabas ng bahagi. Sa prinsipyo, maaari itong maging kapaki-pakinabang para sa mga bahaging nakakaranas ng cyclic loading. Gayunpaman, ang pangwakas na resulta ay nakasalalay sa maraming salik, kabilang ang pagpili ng materyal, kontrol sa pag-init, disenyo ng die, pagpapadulas, puwersa ng pagbuo, paggamot sa init, at inspeksyon ng kalidad.
Para sa kadahilanang ito, ang warm extrusion ay dapat tingnan bilang isang kontroladong sistema ng pagmamanupaktura sa halip na isang iisang hakbang ng produksyon.
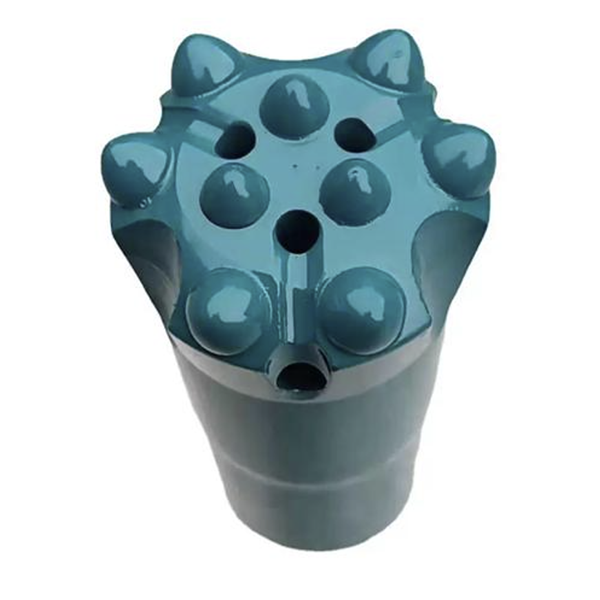
Ano ang Warm Extrusion?
Ang mga proseso ng extrusion ay kadalasang nahahati sa cold extrusion, warm extrusion, at hot extrusion ayon sa temperatura ng pagbuo.
Ang cold extrusion ay maaaring magbigay ng mahusay na katumpakan ng dimensyon at kalidad ng ibabaw, ngunit ang resistensya ng materyal sa deformation ay medyo mataas. Pinapataas nito ang kinakailangang kapasidad ng pagpindot at karga ng tool. Ang mga bahaging cold-formed ay maaari ring mangailangan ng karagdagang paggamot upang mapamahalaan ang pagtigas ng trabaho.
Ang mainit na pagpilit ay makabuluhang binabawasan ang resistensya sa pagbuo, ngunit maaari itong magdulot ng mas maraming oksihenasyon, mas mababang katumpakan ng dimensyon, at posibleng mga problema sa kalidad ng ibabaw.
Ang warm extrusion ay naglalayong magbigay ng gitnang landas. Ang workpiece ay pinainit nang higit sa temperatura ng silid ngunit mas mababa sa saklaw ng recrystallization. Sa tamang temperatura, ang materyal ay nagiging mas madaling mabuo kaysa sa cold extrusion habang iniiwasan ang ilan sa mga isyu sa scale at dimensional-control na nauugnay sa high-temperature forming.
Para sa paggawa ng cone bit, ang warm extrusion ay maaaring mag-alok ng ilang potensyal na bentahe:
Mas mababang puwersa ng pagbuo kumpara sa malamig na pagpilit
Mas mahusay na kontrol sa dimensyon kaysa sa maraming ruta na bumubuo ng mainit
Nabawasang basura ng materyal kumpara sa malawakang operasyon ng pagputol
Posibleng pinabuting daloy ng metal sa paligid ng profile ng bahagi
Kaangkupan para sa mataas na dami ng produksyon kapag ang pagkontrol sa kagamitan at proseso ay mahusay na naitatag
Ruta ng Proseso para sa isang Warm-Extruded Cone Bit
Ang isang karaniwang proseso ay nagsisimula sa pagpili ng angkop na diyametro at haba ng blangko. Ang blangko ay dapat na maingat na sukatin upang mabawasan ang labis na deformasyon habang tinitiyak na may sapat na materyal na magagamit upang punan ang lukab ng die. Ang mahusay na paghahanda ng blangko ay sumusuporta sa matatag na pagpuno, binabawasan ang panganib ng mga depekto, at nakakatulong na protektahan ang mga bumubuo ng die.
Pagkatapos ay iniinit ang workpiece sa tinukoy na temperatura ng paghubog. Ang eksaktong temperatura ay nakadepende sa grado ng bakal, heometriya ng bahagi, antas ng deformasyon, at kakayahan ng kagamitan. Para sa mga medium-carbon alloy steel tulad ng 40Cr, ipinapahiwatig ng orihinal na teknikal na talakayan na ang isang kontroladong saklaw ng warm-forming ay maaaring mabawasan ang resistensya sa deformasyon habang iniiwasan ang matinding oksihenasyon sa ibabaw na nauugnay sa mas mataas na temperatura.
Karaniwang kapaki-pakinabang ang induction heating dahil maaari itong magbigay ng mabilis at paulit-ulit na pag-init. Gayunpaman, ang target na temperatura ay dapat mapatunayan sa pamamagitan ng mga pagsubok sa proseso at pagsubaybay sa produksyon. Ang sobrang pag-init ay maaaring magpataas ng oksihenasyon at sukat ng ibabaw, habang ang hindi sapat na pag-init ay maaaring magpataas ng forming load at mapabilis ang pagkasira ng die.
Pagkatapos uminit, nilalagyan ng pampadulas ang workpiece at ang butas ng die. Ang blangko ay inilalagay sa die, inaayos nang tama, at idinidiin para mahubog. Bumubukas ang die pagkatapos ng forming stroke, at tinatanggal ng ejector system ang natapos na workpiece.
Parang simple lang ito, ngunit ang bawat yugto ay nangangailangan ng kontrol. Ang hindi pantay na pag-init, mahinang pagpapadulas, maling laki ng blangko, o hindi matatag na pagkakahanay ng die ay maaaring humantong sa hindi kumpletong pagpuno, pagdikit, pagkakaiba-iba ng dimensyon, o maagang pagkabigo ng tooling.
Ang Papel ng Lubrication
Ang lubrication ay isa sa pinakamahalagang bahagi ng warm extrusion. Ang isang lubricant ay dapat bawasan ang friction, protektahan ang ibabaw ng die, tulungan ang workpiece na dumaloy papunta sa cavity, at manatiling epektibo sa temperatura ng pagbuo.
Para sa produksyon ng cone bit, ang isang lubricant system ay maaaring magsama ng mga materyales na nakabatay sa graphite o iba pang mga pormulasyon na may mataas na temperatura na angkop para sa napiling proseso. Ang lubricant ay dapat na matatag na dumikit sa ibabaw ng die at lumikha ng isang matatag na pelikula habang hinuhubog. Kung ang lubrication ay hindi pare-pareho, maaaring tumaas ang press load, maaaring bumaba ang surface finish, at maaaring mas mabilis na masira ang die.
Dapat patunayan ng mga tagagawa ang pagganap ng pampadulas sa pamamagitan ng mga pagsubok na isinasaalang-alang ang temperatura ng pagbuo, oras ng pagtigil, presyon, materyal ng kagamitan, at heometriya ng bahagi. Ang isang pampadulas na gumagana nang maayos sa isang disenyo ng press o die ay maaaring hindi gumana nang pareho sa ibang kapaligiran ng produksyon.
Mga Pagsasaalang-alang sa Disenyo ng Die
Ang disenyo ng die ay may malaking epekto kung ang isang proseso ng warm extrusion ay matatag at praktikal sa komersyo. Ang mga workpiece na hugis-kono ay kadalasang may pabago-bagong diyametro at masalimuot na mga contour, kaya dapat gabayan ng die ang daloy ng materyal nang hindi nagdudulot ng labis na friction o konsentrasyon ng lokal na stress.
Ang isang split-die structure ay maaaring maging kapaki-pakinabang para sa pag-alis ng mga nabuo na cone bits. Ang taper angle ng mga die mating surface ay partikular na mahalaga. Kung ang taper ay masyadong malaki, ang mga mating surface ay maaaring maghiwalay sa ilalim ng bigat. Kung ito ay masyadong maliit, ang die ay maaaring maging mahirap bitawan o maaaring mawalan ng katatagan habang ginagawa ang proseso.
Tinukoy sa orihinal na teknikal na talakayan ang isang 15-degree taper bilang isang epektibong sanggunian sa nasubukan nitong disenyo. Ang halagang ito ay hindi dapat ituring bilang isang pangkalahatang ispesipikasyon. Ito ay isang sanggunian sa proseso na dapat kumpirmahin laban sa aktwal na materyal, laki ng bahagi, tonelada ng imprenta, at istruktura ng die na ginamit sa produksyon.
Mahalaga rin ang isang maaasahang mekanismo ng ejector. Kapag ang nabuo na cone bit ay nanatiling mahigpit na nakakabit sa punch o die cavity, ang manu-manong pag-alis ay maaaring magpabagal sa cycle at lumikha ng mga panganib sa kaligtasan. Ang isang maayos na dinisenyong stop at ejection system ay nakakatulong na ihiwalay ang workpiece mula sa tooling at sumusuporta sa patuloy na produksyon.
Mga Benepisyo ng Produksyon at Kontrol sa Kalidad
Kung ikukumpara sa isang rutang nangingibabaw sa machining, ang warm extrusion ay maaaring mapabuti ang paggamit ng materyal at mabawasan ang bilang ng mga operasyon sa pagputol. Maaari rin nitong mapabuti ang kahusayan ng produksyon para sa mga piyesang paulit-ulit at may maraming volume. Ang teknolohiyang ito ay lalong kaakit-akit kung saan ang geometry ng piyesa ay sapat na kumplikado upang gawing mabagal ang machining ngunit sapat na standardized upang bigyang-katwiran ang dedikadong paggamit ng mga kagamitan.
Gayunpaman, hindi awtomatikong ang warm extrusion ang pinakamahusay na pagpipilian para sa bawat cone bit. Dapat isaalang-alang ang pamumuhunan sa tooling, pagpapanatili ng die, kakayahan sa press, pagkakapare-pareho ng materyal, at mga mapagkukunan sa pagkontrol ng kalidad.
Dapat kasama sa isang matibay na plano ng inspeksyon ang mga pagsusuri sa dimensyon, mga pagsusuri sa kondisyon ng ibabaw, pag-verify ng katigasan pagkatapos ng anumang kinakailangang paggamot sa init, at pagsusuri ng mga panloob na depekto kapag kinakailangan ito ng aplikasyon. Dapat ding subaybayan ng mga tagagawa ang puwersa ng paghubog, temperatura ng blangko, kondisyon ng pagpapadulas, at mga trend ng pagkasira ng die. Pinapadali ng mga rekord na ito ang pagtukoy ng pag-agos ng proseso bago ito maging isang problema sa kalidad.
Konklusyon
Ang warm extrusion ay nagbibigay ng isang magandang ruta para sa paggawa ng mga cone bits at iba pang mga bahagi ng rock drilling tool na nangangailangan ng lakas, consistency, at mahusay na produksyon. Sa pamamagitan ng pagsasama-sama ng kontroladong pag-init, angkop na pagpapadulas, matatag na disenyo ng die, at maaasahang pagbuga, maaaring mabawasan ng mga prodyuser ang resistensya sa pagbuo habang pinapanatili ang kapaki-pakinabang na katumpakan ng dimensyon at pinapabuti ang paggamit ng materyal.
Ang pinakamahalagang aral ay ang proseso ng paghubog ay dapat na idisenyo bilang isang kumpletong sistema. Ang temperatura, blankong heometriya, kagamitan, pagpapadulas, kapasidad ng pag-imprenta, at mga pamantayan ng inspeksyon ay pawang nagtutulungan. Sa pamamagitan ng maingat na pagpapatunay, ang warm extrusion ay maaaring maging isang mahalagang paraan ng pagmamanupaktura para sa mga kumpanya ng tool sa pagbabarena na naghahangad na mapabuti ang parehong produktibidad at tibay ng produkto.



