Pagmachine ng Threaded Button Bit: 5 Kontrol na Nagpoprotekta sa Buhay ng Tool
Bakit ang Threaded Button Bit Machining ang Nagtatakda kung Gaano Katagal ang Buhay ng Bit?
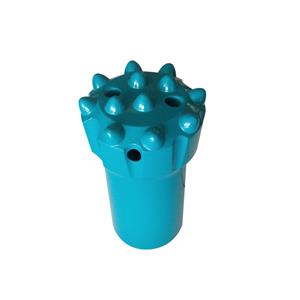
Ang isang threaded button bit ay maaaring magmukhang perpekto kapag lumabas na ito ng workshop at nawawalan pa rin ng impact energy sa unang shift nito. Ang nakatagong problema ay kadalasang nasa loob ng shank body: ang machining datum ay nagbago sa pagitan ng mga operasyon, isang matalim na sulok ang naiwan sa tabi ng chip groove, o isang burr ang nakasira sa katugmang drill rod.
Ang katawan ng shank ay hindi lamang isang piraso ng bakal na humahawak sa mga butones. Naglilipat ito ng enerhiya ng impact, nagdadala ng sinulid na koneksyon, gumagabay sa pag-ikot, at tumutulong sa pag-flush upang maalis ang pulbos ng bato. Samakatuwid, ang maliliit na pagkakamali sa machining ay maaaring maging mga problema sa pag-assemble, hindi pantay na pagkarga, konsentrasyon ng stress, at maagang pagkasira.
Ang mga sumusunod na kontrol ang pundasyon ng maaasahang threaded button bit machining.
1. Gumamit ng Isang Datum ng Machining sa Buong Proseso
Ang parehong datum ng machining ay dapat gamitin para sa pagpihit ng panlabas na diyametro, pagputol ng sinulid, at paggiling ng mga uka para sa pag-alis ng chip. Ang pagbabago ng datum habang gumagawa ay maaaring magdulot ng mga error sa coaxiality.
Maaaring makapasa pa rin ang isang bit sa isang pangunahing biswal na inspeksyon pagkatapos nito, ngunit ang sinulid, panlabas na diyametro, at mga daanan ng chip ay maaaring hindi na magbahagi ng parehong gitnang linya. Kapag ang bit ay gumagana na sa ilalim ng impact, ang maling pagkakahanay na iyon ay maaaring lumikha ng hindi pantay na kontak at mabawasan ang kahusayan ng paglipat ng enerhiya.
Ang isang matatag na proseso ay nagsisimula sa isang malinaw na plano ng datos, pare-parehong pag-clamping, at beripikasyon pagkatapos ng bawat malaking pagbabago sa setup.
2. Ituring ang Sinulid bilang Bahagi ng Paglilipat ng Enerhiya
Ang sinulid ang pangunahing koneksyon sa pagitan ng button bit at ng katugmang drill rod. Dapat itong matugunan ang mga kinakailangan sa pagguhit para sa laki ng sinulid, pitch, profile, at tolerance.
Ang sobrang laki ng espasyo ay maaaring mag-aksaya ng enerhiya ng pagtama at mapabilis ang pagkasira sa mga magkadikit na ibabaw. Ang sobrang maliit na espasyo ay maaaring magpahirap sa pag-assemble o maging sanhi ng pagkaputol ng koneksyon. Hindi katanggap-tanggap ang alinman sa mga kundisyong ito sa isang operasyon ng pagbabarena sa produksyon.
Ang inspeksyon ng kalidad ng sinulid ay dapat sumaklaw nang higit pa sa nominal na diyametro. Ang ibabaw ng sinulid, relief area, at thread runout ay dapat na walang mga gasgas, dents, burrs, at oxide scale. Ang mga depektong ito ay maaaring makagambala sa pag-assemble at maging mga panimulang punto para sa pinsala mula sa pagkapagod.
Para sa mga bumibili ng rock drill bits, ang pamantayan ng sinulid at ang katugmang detalye ng rod ay dapat palaging kumpirmahin nang magkasama. Ang isang mahusay na bit ay hindi maaaring makabawi sa isang hindi tugmang koneksyon.
3. Bigyan ng Malinis na Paglabas ang Rock Powder
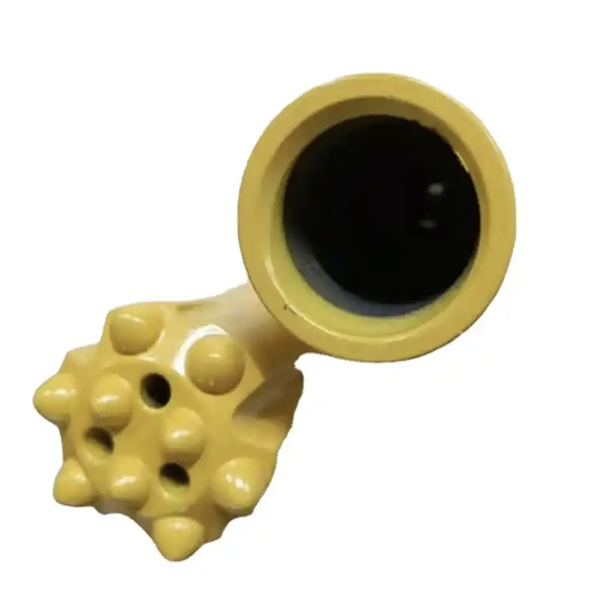
Ang mga uka at butas para sa pag-alis ng mga piraso ng bato ay dapat na makinarya ayon sa lokasyon at sukat ng pagguhit. Ang layunin ng mga ito ay bigyan ang dinurog na bato ng isang maaasahang daanan palabas ng butas. Kung ang daanan ay hindi maayos ang posisyon o nababara, ang pulbos ay maaaring maipon sa paligid ng piraso at magpapataas ng alitan, init, at pagkasira.
Ang bunganga, ilalim, at mga gilid ng uka ay dapat gumamit ng angkop na R transition. Mapanganib ang matutulis na sulok dahil sa dalawang dahilan. Maaari nitong mahuli ang pulbos ng bato, at lumilikha ito ng konsentrasyon ng stress sa ilalim ng paulit-ulit na pagtama.
Ang parehong prinsipyo ay naaangkop sa bawat paglipat sa katawan ng shank:
Ang patulis na katawan ay nakaharap sa panlabas na diyametro
Ang panlabas na diyametro hanggang sa dulo ng mukha
Ang uka ng chip papunta sa may sinulid na seksyon
Anumang iba pang pagbabago sa seksyon na ipinapakita sa drawing
Dapat sundin ng mga bahaging ito ang tinukoy na radius ng fillet sa halip na gumamit ng matalim na 90-degree na transisyon. Pagkatapos ng pagma-machining, mahalaga ang isang simpleng pagsuri gamit ang kamay. Dapat hawakan ng operator ang mga baitang, nakataas na mga gilid, o mga burr na maaaring hindi halata sa isang mabilis na biswal na inspeksyon.
4. Alisin ang mga burr sa mga ibabaw nang kasing-ingat ng pagma-machine mo sa mga ito
Ang kumpletong pag-alis ng bara ay isang pangunahing kinakailangan, hindi isang kosmetikong hakbang sa pagtatapos. Dapat bigyan ng partikular na atensyon ang mga ugat ng sinulid, mga gilid ng profile, at mga sulok ng relief groove.
Isang praktikal na paraan ang kontroladong pagtatapos gamit ang pinong nakasasakit na papel. Ang layunin ay tanggalin ang burr nang hindi binabago ang dinisenyong profile ng sinulid o transition radius. Ang anumang natitirang burr ay maaaring makagasgas sa mating drill rod habang binubuo, na nagiging dahilan upang magmukhang hindi maayos ang pagkakasya ng isang maayos na sinulid.
Pagkatapos mag-alis ng bur, dapat linisin ang bit upang ang mga nakasasakit na partikulo, mga piraso ng oxide, at mga maluwag na piraso ay hindi maiiwan sa loob ng sinulid na koneksyon o mga flushing passage.
5. Gawing Bahagi ng Bawat Kritikal na Operasyon ang Inspeksyon
Hindi dapat maghintay ang inspeksyon hanggang sa makarating ang natapos na piraso sa huling istasyon ng inspeksyon. Ang bawat kritikal na operasyon ng machining ay dapat makatanggap ng 100% na beripikasyon.
Dapat suriin ang mga sukat ng sinulid gamit ang mga panukat ng sinulid na GO at NO-GO. Ang ibabaw ng sinulid, relief area, at transition radii ay dapat suriin nang biswal at sa pamamagitan ng paghipo. Nahuhuli ng kombinasyong ito ang parehong mga pagkakamali sa dimensyon at mga depekto sa ibabaw.
Dapat kasama sa huling inspeksyon ang isang trial assembly gamit ang thread gauge at isang karaniwang katugmang drill rod. Dapat pumasok nang maayos ang rod, nang walang pagbibigkis o abnormal na resistensya. Kapag hinigpitan, dapat maging pare-pareho ang pakiramdam ng torque sa halip na biglang tumaas sa isang punto.
Ang pangwakas na pagsubok sa pagkasya na ito ay nag-uugnay sa sukat ng workshop sa aktwal na kondisyon sa field. Ang isang bit na nakapasa sa pagsusuri ng diyametro ngunit kumakabit habang binubuo ay hindi pa handa para sa serbisyo.
6. Mahalaga ang Kagamitan, ngunit Mas Mahalaga ang Disiplina sa Proseso
Ang ilang tagagawa ng mga kagamitan sa ibang bansa ay gumagamit ng mga multi-axis machining center at pinagtutuon ang karamihan sa mga operasyon ng shank-body sa iisang sistema ng produksyon. Ang pamamaraang ito ay karaniwang nangangailangan ng malaking pamumuhunan sa kagamitan at maaaring magbigay ng matatag na kalidad na may mas mababang manu-manong paggawa. Ang limitasyon nito ay maaaring ang mas mababang machining throughput.
Maraming lokal na tagagawa ang gumagamit ng mga distributed process, espesyalisadong kagamitan sa machining, at, sa ilang mga kaso, robotic handling. Ang kaayusang ito ay maaaring magbigay ng mataas na kahusayan, mas mababang pamumuhunan sa kagamitan, at matatag na kalidad kapag ang proseso ay maayos na kinokontrol.
Ang mahalagang aral ay hindi ginagarantiyahan ng mga label ng kagamitan ang pagganap ng bit. Ang pagkontrol ng datum, inspeksyon ng sinulid, kalidad ng transisyon, pag-aalis ng burring, at pangwakas na pagsubok na pagpupulong ang siyang nagtatakda kung ang natapos na sinulid na button bit ay gumaganap nang pare-pareho.
7. Isang Praktikal na Checklist ng Paglabas
Bago bitawan ang isang threaded button bit para sa pagpapadala, dapat kumpirmahin ng production o quality team ang mga sumusunod:
Tama ang rebisyon sa pagguhit, pamantayan ng sinulid, at datos ng machining.
Ang laki, pitch, at profile ng sinulid ay pumasa sa naaangkop na mga panukat.
Ang mga ibabaw ng sinulid at mga relief area ay walang mga gasgas, dents, burrs, at scales.
Ang mga uka at butas para sa paglikas ng chip ay tumutugma sa tinukoy na posisyon at sukat.
Ang lahat ng mga transisyon ay may kinakailangang radius at walang matutulis na sulok.
Ang buong piraso ay natanggalan ng mga burner at nalinis na.
Ang trial assembly gamit ang karaniwang drill rod ay makinis at ang tightening torque ay pantay.
Ang mga talaan ng inspeksyon ay maaaring masubaybayan hanggang sa batch ng machining.
Ano ang Dapat Itanong ng mga Mamimili sa Kanilang Tagapagtustos ng Bit?
Kapag naghahambing ng mga threaded button bits, huwag lamang magtanong tungkol sa uri ng butones o presyo ng bawat yunit. Tanungin kung paano kinokontrol ng supplier ang katawan ng threaded shank.
Dapat maipaliwanag ng isang maaasahang supplier ang pamantayan ng sinulid, pagtutugma ng drill rod, machining datum, disenyo ng uka, paraan ng pag-deburring, at pamamaraan ng inspeksyon. Mahalaga ang mga detalyeng ito kapag ang bit ay dapat gumana sa mga extension rod, shank adapter, o isang kumpletong sistema ng pagbabarena ng bato.
Para sa mga customer ng Gaea Rock, ang pagtutugma ng threaded button bit sa tamang drill rod at mga kaugnay na bahagi ng rock drilling ay nakakatulong na mapanatili ang maaasahang paglipat ng enerhiya mula sa rock drill patungo sa cutting face. Ang tamang koneksyon, malinis na pag-alis ng chip, at disiplinadong proseso ng machining ay magkasamang nagpoprotekta sa produktibidad at buhay ng tool.
Ang isang threaded button bit ay tumatagal nang matagal bago pa man ito umabot sa bato. Nagsisimula ito sa isang matatag na datum, tumpak na mga sinulid, maayos na mga transisyon, kumpletong pag-alis ng bur, at inspeksyon na walang iniiwang puwang para sa panghuhula.