Paano Nakakaapekto ang mga Proseso ng Paggulong ng Hollow Steel sa Buhay ng Serbisyo ng H22 Drill Rod
Paano Nakakaapekto ang mga Proseso ng Paggulong ng Hollow Steel sa Buhay ng Serbisyo ng H22 Drill Rod
Ang bakal na gawa sa hollow drill ang pangunahing hilaw na materyal na ginagamit sa paggawa ng mga rock drill rod. Ang proseso ng paggulong nito ay may direktang impluwensya sa kalidad ng panloob na butas, microstructure, resistensya sa pagkapagod, at pangkalahatang buhay ng serbisyo.
Para sa mga H22 drill rod na gawa sa 40SiMnCrNiMo steel, tatlong ruta ng produksyon ang karaniwang pinaghahambing: drilled-and-core hot rolling, hot piercing na sinusundan ng hot drawing, at hot piercing na sinusundan ng hot rolling. Ang bawat pamamaraan ay lumilikha ng iba't ibang kondisyon sa panloob na ibabaw at samakatuwid ay nakakaapekto sa kung paano gumaganap ang isang drill rod sa mga aplikasyon ng pagmimina.
Tatlong Paraan ng Produksyon ng Hollow Steel
Mainit na Paggulong na Binarena at Core
Ang prosesong ito ay nagsisimula sa pamamagitan ng pagbabarena ng isang butas sa isang solidong bakal na billet gamit ang isang deep-hole drilling machine. Pagkatapos ay iniikot nang mainit ang billet sa ibabaw ng isang mandrel.
Dahil ang panloob na butas ay nalilikha sa pamamagitan ng machining, ang panloob na ibabaw ay makinis at walang tipikal na mga depekto sa pagtusok tulad ng pagkapunit at pagmamarka. Nagbibigay din ito ng mataas na katumpakan sa dimensyon. Ang mga pangunahing disbentaha ay ang mas mababang paggamit ng materyal, mas mataas na gastos sa machining, at mas mababang kahusayan sa produksyon.
Mainit na Pagbutas at Mainit na Pagguhit
Sa prosesong ito, ang pinainit na billet ay tinutusok sa isang Mannesmann piercer upang bumuo ng isang guwang na blangko. Ang blangko ay pagkatapos ay pinapaliit sa laki sa pamamagitan ng hot drawing.
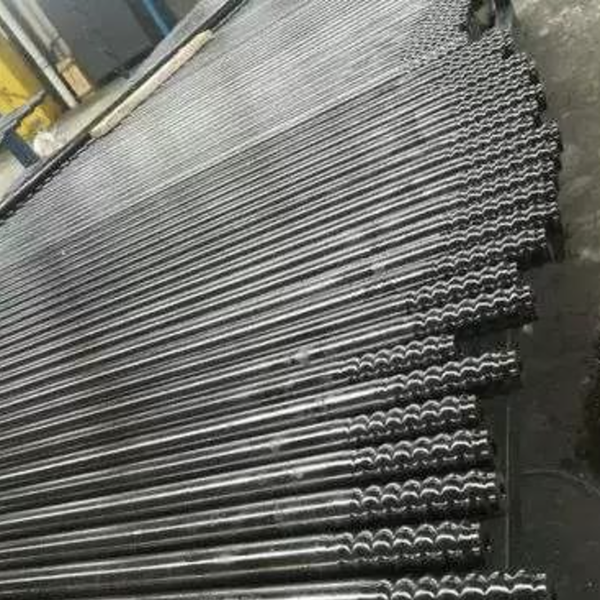
Ang rutang ito ay nag-aalok ng mataas na produktibidad at mataas na antas ng ani, kaya ito ay isang karaniwang proseso para sa H22 hexagonal hollow drill steel. Gayunpaman, ang operasyon ng pagtusok ay maaaring lumikha ng mga punit at maliliit na bitak sa panloob na dingding. Ang mga depektong ito ay maaaring maging mga punto ng pagsisimula ng fatigue-crack habang nagbabarena.
Mainit na Pagbubutas at Mainit na Paggulong
Ang pamamaraang ito ay nagsisimula rin sa hot piercing, ngunit ang guwang na blangko ay binabawasan gamit ang mandrel-supported hot rolling sa halip na hot drawing.
Kung ikukumpara sa hot drawing, ang hot rolling ay nagbubunga ng mas pantay na deformation at mas mahusay na metal continuity. Maaari itong mag-alok ng mas malakas na potensyal para sa pagpapabuti ng microstructure at mas mahabang ultimate service life.
Mahalaga ang Kalidad ng Panloob na Ibabaw
Mahalaga ang panloob na ibabaw ng guwang na bakal dahil ang mga depekto sa loob ng flushing hole ay maaaring mag-concentrate ng stress sa ilalim ng paulit-ulit na impact loading.
Ang drilled-and-core hot rolled steel ay karaniwang may makinis na panloob na dingding na walang depekto sa pagkapunit o pagtiklop. Ang mga materyales na may hot-piercing ay maaaring magpakita ng iba't ibang antas ng pagkapunit, pag-iskor, at oksihenasyon. Sa dalawang ruta ng hot-piercing, ang hot piercing na sinusundan ng hot rolling ay maaaring magbigay ng bahagyang mas mahusay na kalidad ng panloob na butas kaysa sa hot piercing na sinusundan ng hot drawing.
Mga Resulta ng Pagsubok sa Buhay Pang-industriya
Sa pagsubok sa larangan, ang H22 hexagonal hollow steel ay ginawa mula sa parehong init ng 40SiMnCrNiMo billet gamit ang lahat ng tatlong pamamaraan. Ang kasunod na proseso ng heat-treatment ay isinaayos, at ang mga natapos na drill rod ay sinubukan sa mga operasyon ng pagbabarena sa pagmimina.
Ang mga drilled-and-core hot rolled drill rods ang nakamit ang pinakamataas na karaniwang buhay ng serbisyo. Ang karaniwang buhay ng mga drill rod na ginawa sa pamamagitan ng hot piercing-hot drawing at hot piercing-hot rolling ay karaniwang magkatulad.
Gayunpaman, magkaiba ang mga paraan ng pagkabigo. Ang mga hot-pierced at hot-drawn rod ay mas malamang na makaranas ng maagang pagkabali ng pagod na nagmumula sa panloob na butas. Ang mga hot-pierced at hot-rolled rod ay may mas pare-parehong istraktura at nagpakita ng mas malaking potensyal para sa mas mataas na maximum na buhay pagkatapos ng karagdagang pag-optimize ng proseso.
Konklusyon
Direktang nakakaapekto ang teknolohiya ng hollow steel rolling sa tagal ng pagkapagod ng drill rod. Ang drilled-and-core hot rolling ay nag-aalok ng pinakamahusay na kalidad ng internal-hole at pagganap sa tagal ng pagkapagod, bagama't mas mataas ang gastos at mas mababang kahusayan.
Ang hot piercing na sinusundan ng hot rolling ay nagbibigay ng mas pare-parehong deformation kaysa sa hot drawing at may mas malakas na potensyal para sa pagpapabuti ng microstructure at pagpapahaba ng maximum service life ng mga H22 drill rod. Para sa mga tagagawa at mga kontratista ng pagbabarena, ang pagkontrol sa kalidad ng internal-hole ay mahalaga para mabawasan ang mga fatigue failure at mapabuti ang pagiging maaasahan ng pagbabarena ng bato.