
Kalidad ng Hollow Steel para sa Malakas na Drill Rods
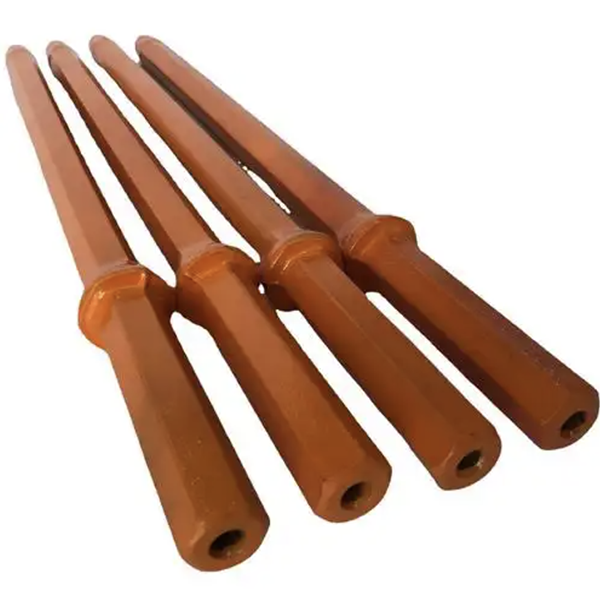
Ang mga heavy-duty drill rod ay naglilipat ng impact energy at rotation mula sa hydraulic rock drills patungo sa bit. Ang kanilang hollow steel body ay dapat makatiis ng paulit-ulit na high-energy impacts, torque, abrasion, at corrosive flushing water o hangin. Habang nagiging mas malakas ang drilling equipment, ang kalidad at consistency ng hollow steel ay nagiging lalong mahalaga sa buhay ng rod at sa reliability ng drilling.
Ang ruta ng pagmamanupaktura na ginagamit sa paggawa ng guwang na bakal ay nakakaapekto sa mga sukat, panloob na istraktura, kondisyon ng ibabaw, at pagganap ng pagkapagod nito. Sinusuri ng artikulong ito ang dalawang karaniwang pamamaraan ng produksyon at ang mga salik sa kalidad na nakakaimpluwensya sa pagganap ng heavy-duty drill rod.
Mga Pangangailangan sa Malakas na Drill Rods
Ang mga heavy-duty drill rod ay gumagana sa ilalim ng matitinding kondisyon. Inilalarawan ng artikulo ang mga hydraulic rig na naghahatid ng libu-libong impact kada minuto, na may mataas na impact energy at malaking torque. Dapat ipadala ng rod ang enerhiyang iyon sa pamamagitan ng mga stress wave habang umiikot at nagdadala ng flushing media sa panloob nitong daanan.
Habang ginagamit, ang katawan ng baras ay nakararanas ng impact, bending, torsion, at fatigue loads. Ang panlabas na ibabaw nito ay dumidikit sa bato at dingding ng butas, habang ang panloob na flushing hole ay nakalantad sa pressurized water o hangin at mga abrasive cuttings. Ang kombinasyong ito ay ginagawa ang hollow steel na isang kritikal na bahagi ng kumpletong sistema ng pagbabarena.
Inilalarawan ng artikulo ang isang lumalaking merkado para sa mga heavy-duty rod, kabilang ang mga pamilya ng produkto na T51, T45, at H35. Iniuulat din nito na ang mga domestic rod ay nakakuha ng malaking bahagi sa merkado, habang ang pagkakaiba-iba sa buhay ng serbisyo at fatigue fracture ay nananatiling isang alalahanin para sa ilang mga produkto. Ang mga numerong ito sa merkado ay sumasalamin sa pag-uulat ng artikulo at dapat suriin laban sa kasalukuyang datos ng rehiyon.
Dalawang Ruta ng Produksyon para sa Hollow Steel
Binabalangkas ng artikulo ang dalawang ruta ng pagmamanupaktura para sa guwang na bakal.
Ang unang ruta ay lumilikha ng panloob na butas sa pamamagitan ng pagbabarena ng isang solidong billet at pagkatapos ay pagulong nito gamit ang isang mandrel o core bar. Ang isang pinasimpleng proseso ay:
Paggawa ng bakal at pagpino
Patuloy na paghahagis ng isang malaking billet
Paunang paggulong upang buksan at hubugin ang billet
Mekanikal na pagbabarena ng butas sa gitna
Paglalagay ng core bar
Paggulong upang mabuo ang guwang na bakal
Ang pangalawang ruta ay gumagamit ng hot piercing at hot rolling. Isang bilog na billet ang iniinit, tinutusok upang lumikha ng butas sa gitna, binabawasan ang diyametro, at inilululon sa huling guwang na bahagi.
Ang bawat proseso ay may mga kompromiso. Ang pagbabarena at pag-roll ng core-bar ay maaaring magbigay ng kontroladong panloob na heometriya at kanais-nais na daloy ng metal kapag mahusay na naisagawa. Ang hot piercing at pag-roll ay maaaring mag-alok ng mga bentahe sa ani, gastos sa produksyon, at kakayahang umangkop sa pagmamanupaktura. Ang pinakamahusay na ruta ay nakasalalay sa grado ng bakal, mga sukat ng produkto, kagamitan, mga target na kalidad, at dami ng produksyon.
Paano Nakakaapekto ang Paggawa sa Kalidad ng Produkto
Ang panloob na heometriya ng guwang na bakal ay nakakaapekto sa kung paano dinadala ng drill rod ang karga. Sa ruta ng butas na binutas, ang isang butas na wala sa gitna ay maaaring lumikha ng hindi pantay na kapal ng dingding. Ang matalim na panloob na paglipat ay maaaring mag-concentrate ng stress at maging mga punto ng pagsisimula ng bitak dahil sa pagkapagod.
Ang mga hot-pierced at rolled hollow steel ay maaaring may kanya-kanyang hamon. Ang mga helical mark o maliliit na bitak sa ibabaw sa loob o labas ay maaaring makaapekto sa buhay ng serbisyo kung hindi ito makokontrol. Ang mga depektong ito ay maaaring maging mas malala kapag ang baras ay nalantad sa paulit-ulit na pagtama at pagbaluktot.
Kaya dapat subaybayan ng mga tagagawa:
Mga sukat at profile sa labas
Diametro at konsentrisidad ng panloob na butas
Pagkakapareho ng kapal ng dingding
Katuwid
Panloob at panlabas na kondisyon ng ibabaw
Decarburization at scale
Mga mekanikal na katangian
Kalinisan at antas ng pagsasama ng bakal
Ang mga kinakailangan sa inspeksyon ay dapat sumasalamin sa disenyo ng baras at mga kondisyon ng pagpapatakbo. Ang pamantayan sa pagtanggap sa ibabaw at dimensyon ay dapat tukuyin bago ang produksyon at ilapat nang palagian.
Kalinisan at Pagkakapare-pareho ng Bakal
Tinutukoy ng artikulo ang 23CrNi3Mo bilang isang karaniwang ginagamit na bakal para sa mga heavy-duty drill rod at binabanggit na ang mga karaniwang kinakailangan sa kimika at mekanikal ay maaaring maihahambing sa iba't ibang supplier habang ang kalinisan at pagkakapare-pareho ay magkakaiba pa rin.
Kabilang sa mga pangunahing salik ang nilalaman ng sulfur at aluminum, mga antas ng dissolved gas tulad ng nitrogen at hydrogen, morpolohiya ng inclusion, at katatagan ng low-magnification microstructure.
Mahalaga ang mga salik na ito dahil ang mga inklusyon, mga depekto na may kaugnayan sa gas, at lokal na hindi pagkakapare-pareho ay maaaring makabawas sa resistensya sa pagkapagod. Sa ilalim ng paulit-ulit na pagtama, ang isang maliit na depekto sa panloob o ibabaw ay maaaring maging panimulang punto para sa isang bitak. Ang pinahusay na kontrol at inspeksyon sa paggawa ng bakal ay nakakatulong na mabawasan ang panganib na ito.
Hindi lamang kemikal na komposisyon ang nagtatakda ng kalidad. Ang dalawang heat na may magkatulad na nominal na kemistri ay maaaring gumana nang magkaiba kung ang kanilang kalinisan, segregasyon, panloob na depekto, o microstructure ay magkakaiba.
Pagtutugma ng Hollow Steel sa Proseso ng Paggawa ng Rod
Ang guwang na bakal ay panimulang materyal lamang. Ang natapos na drill rod ay nakasalalay din sa machining, paggawa ng sinulid, heat treatment, pagtutuwid, at pangwakas na inspeksyon.
Dapat na angkop ang bakal para sa buong proseso ng tagagawa. Ang mga pagkakaiba-iba sa katigasan o microstructure ay maaaring makaapekto sa tugon ng machining at heat-treatment. Ang mahinang tuwid o hindi pantay na kapal ng dingding ay maaaring lumikha ng mga problema sa panahon ng thread machining at serbisyo.
Dapat kasama sa isang maaasahang programa ng suplay ang sertipikasyon ng materyal, pagsubaybay sa init, napagkasunduang mga tolerasyon sa dimensyon, mga limitasyon sa depekto, at pana-panahong pagsusuri ng pagganap. Ang datos sa mga metrong nabutas, mga lokasyon ng bali, pagkasira ng sinulid, at downtime ay makakatulong na matukoy kung ang problema ay nagmumula sa guwang na bakal, pagproseso sa ibaba ng agos, o mga kondisyon ng pagpapatakbo.
Konklusyon
Ang parehong ruta ng produksyon na may butas at butas na may butas ay maaaring magbigay ng hollow steel para sa mga heavy-duty drill rod kapag ang proseso ay maayos na kinokontrol. Ang kanilang pagganap ay nakasalalay sa panloob na geometry, pagkakapare-pareho ng kapal ng dingding, kalidad ng ibabaw, kalinisan ng bakal, at matatag na mekanikal na katangian.
Para sa mga tagagawa ng drill rod at mga kontratista sa pagbabarena, ang layunin ay suriin ang kumpletong materyales at kadena ng pagmamanupaktura. Ang pare-parehong guwang na bakal ay nagbibigay sa rod ng mas matibay na pundasyon para sa maaasahang tagal ng pagkapagod, mahuhulaang machining, at maaasahang pagganap sa pagbabarena.



